抛光
抛光通过减轻刀痕、修顺过渡位置或形成指定纹理来改善金属表面。抛光并不只代表一种外观:哑光、拉丝和镜面效果分别需要不同的前处理和检验方式。
研磨、打磨和抛光怎样分工
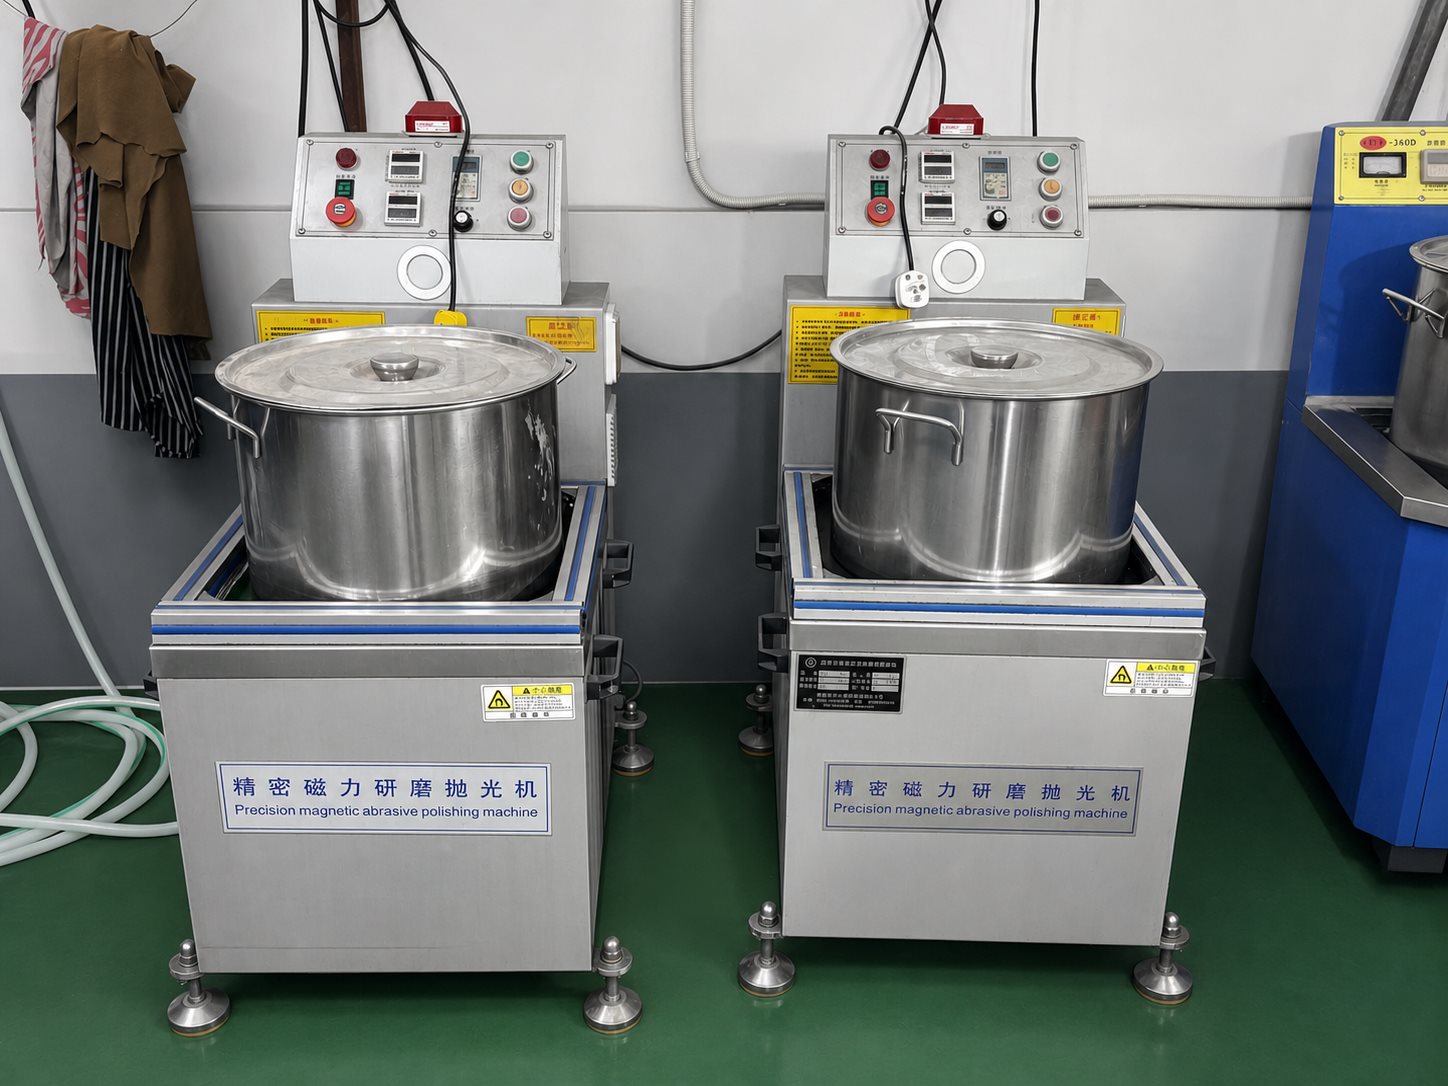
Section titled “研磨、打磨和抛光怎样分工”震动研磨适合批量去除轻微披锋、柔化边缘并形成较一致的底面;机械打磨可针对分型线、浇口痕和局部波纹进行处理;抛光则逐步细化表面并提高光泽。三者并非同一种工艺,具体组合需要根据基材、零件形状和最终效果确定。
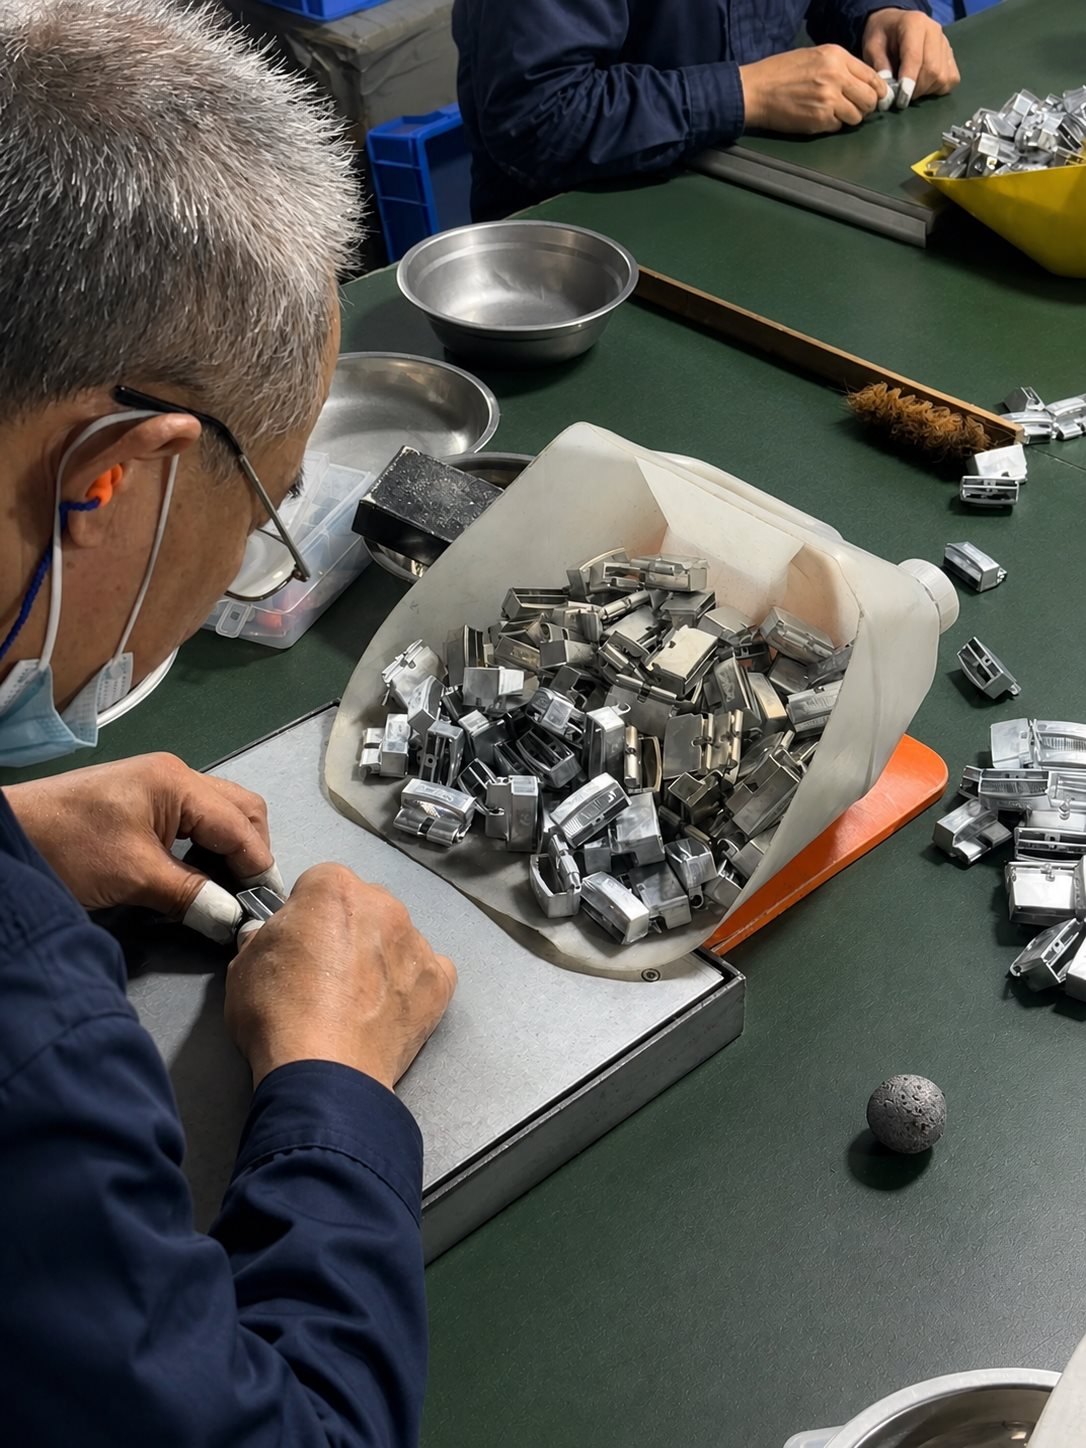
材料、铸件状态和工具可达性都会影响处理结果。凹位和内角通常难以像大面积平面一样获得均匀高光,异形件往往需要更多人工打磨。人工处理更依赖操作经验,适合修整复杂轮廓的过渡位置和主要外观面;外观要求较高时,应以实体批准样作为验收依据。
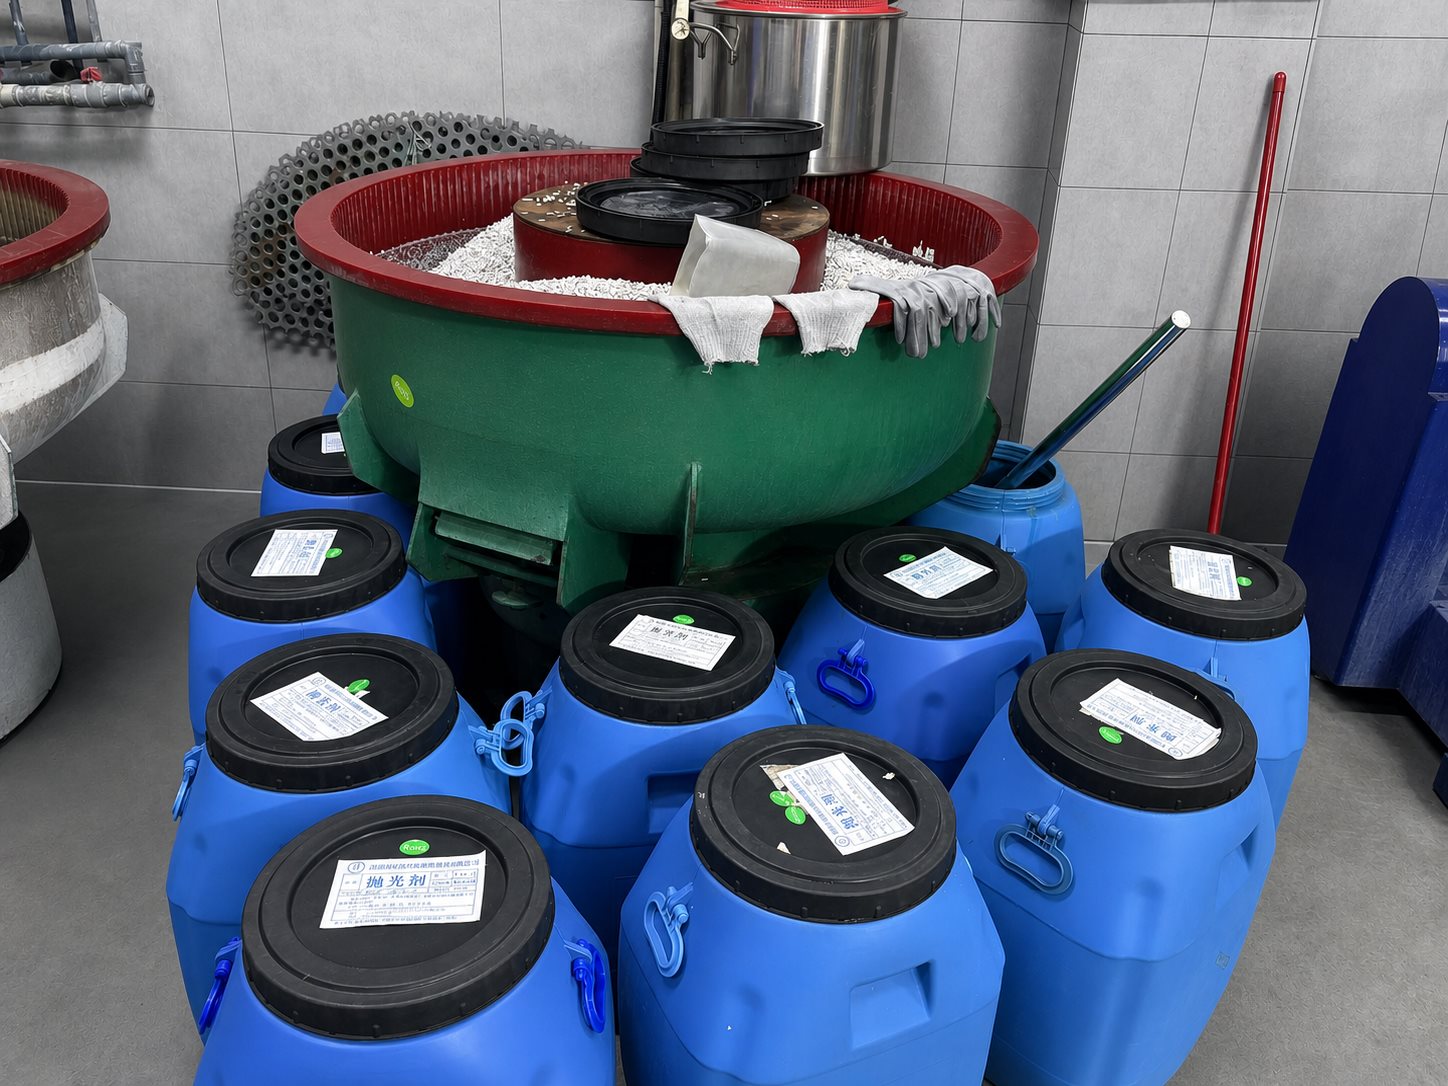
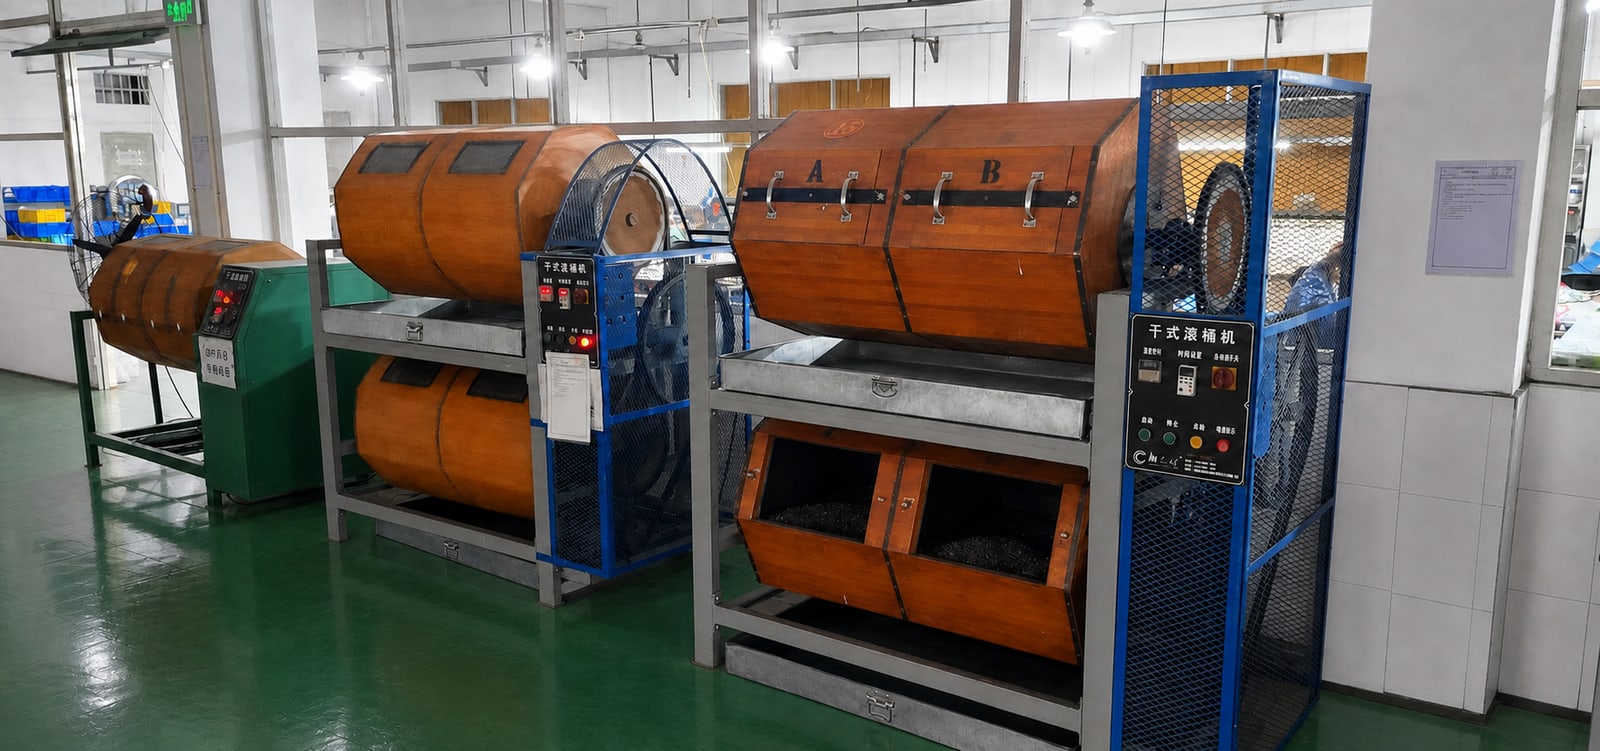
适合小件的自动研磨
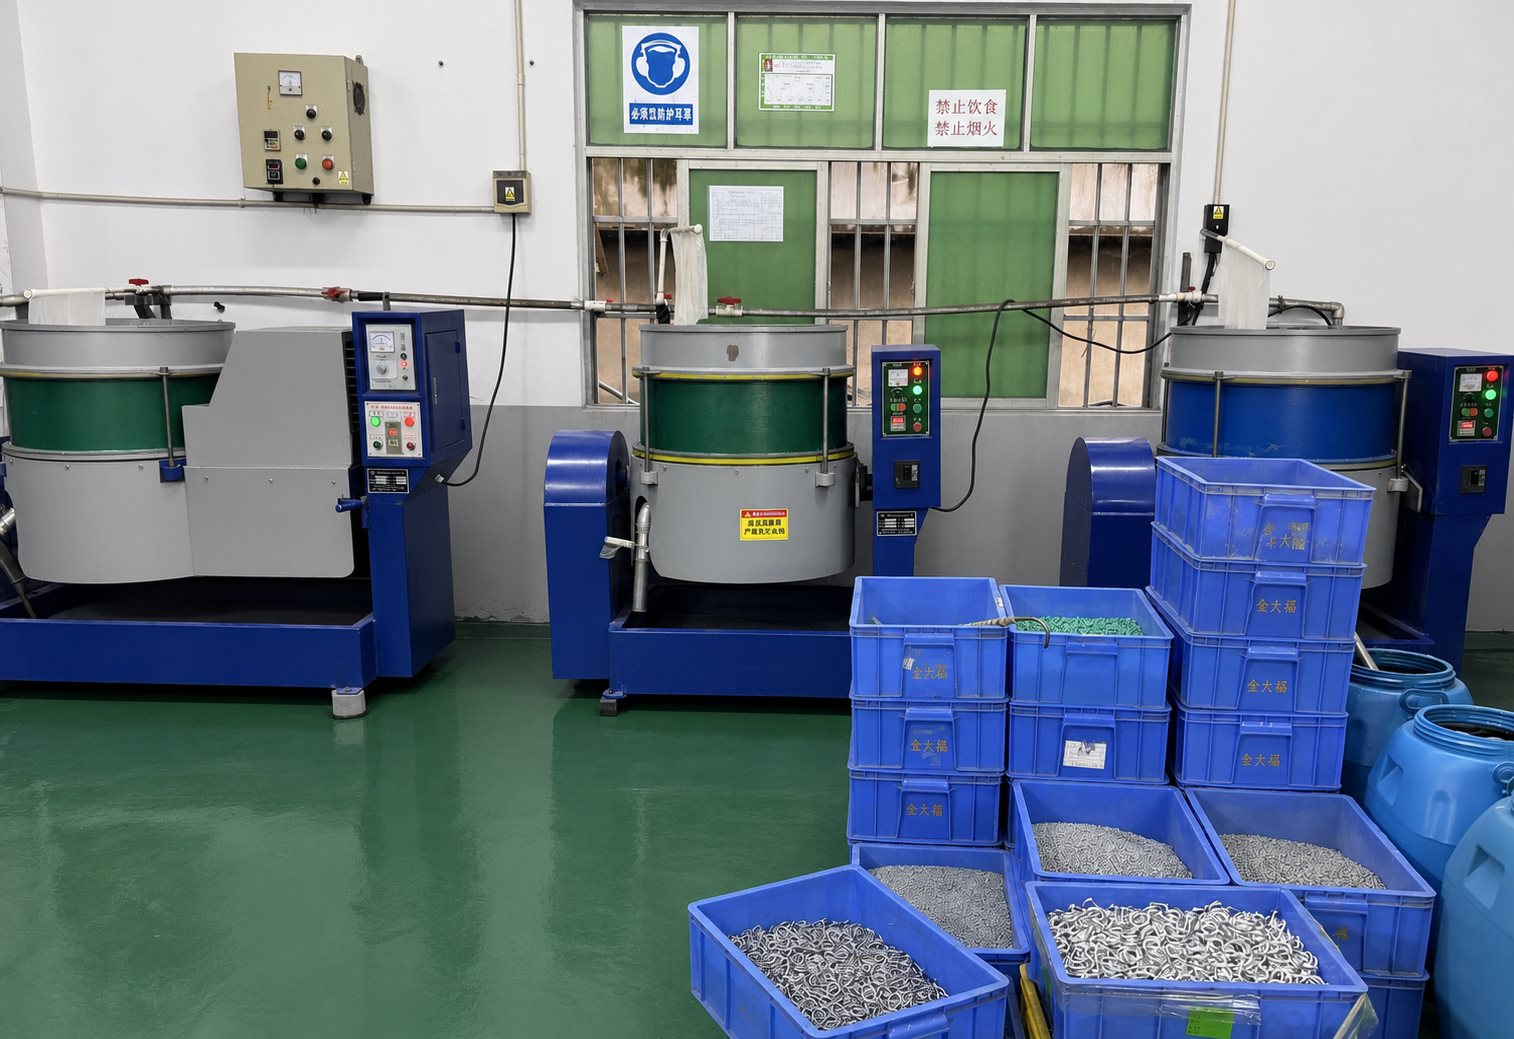
Section titled “适合小件的自动研磨”滚筒或震动研磨适合批量处理相应的小型毛坯,改善表面光亮度和均匀性。小件在滚筒或震机内与磨料一起运动,可以批量减轻细微痕迹并柔化边缘。这类工艺适用于没有大面积平面的小型产品,不宜用于大面积平面;大平面可能被磨圆、出现不均匀效果,或因零件相互碰撞而受损。
适合平面产品的自动抛光
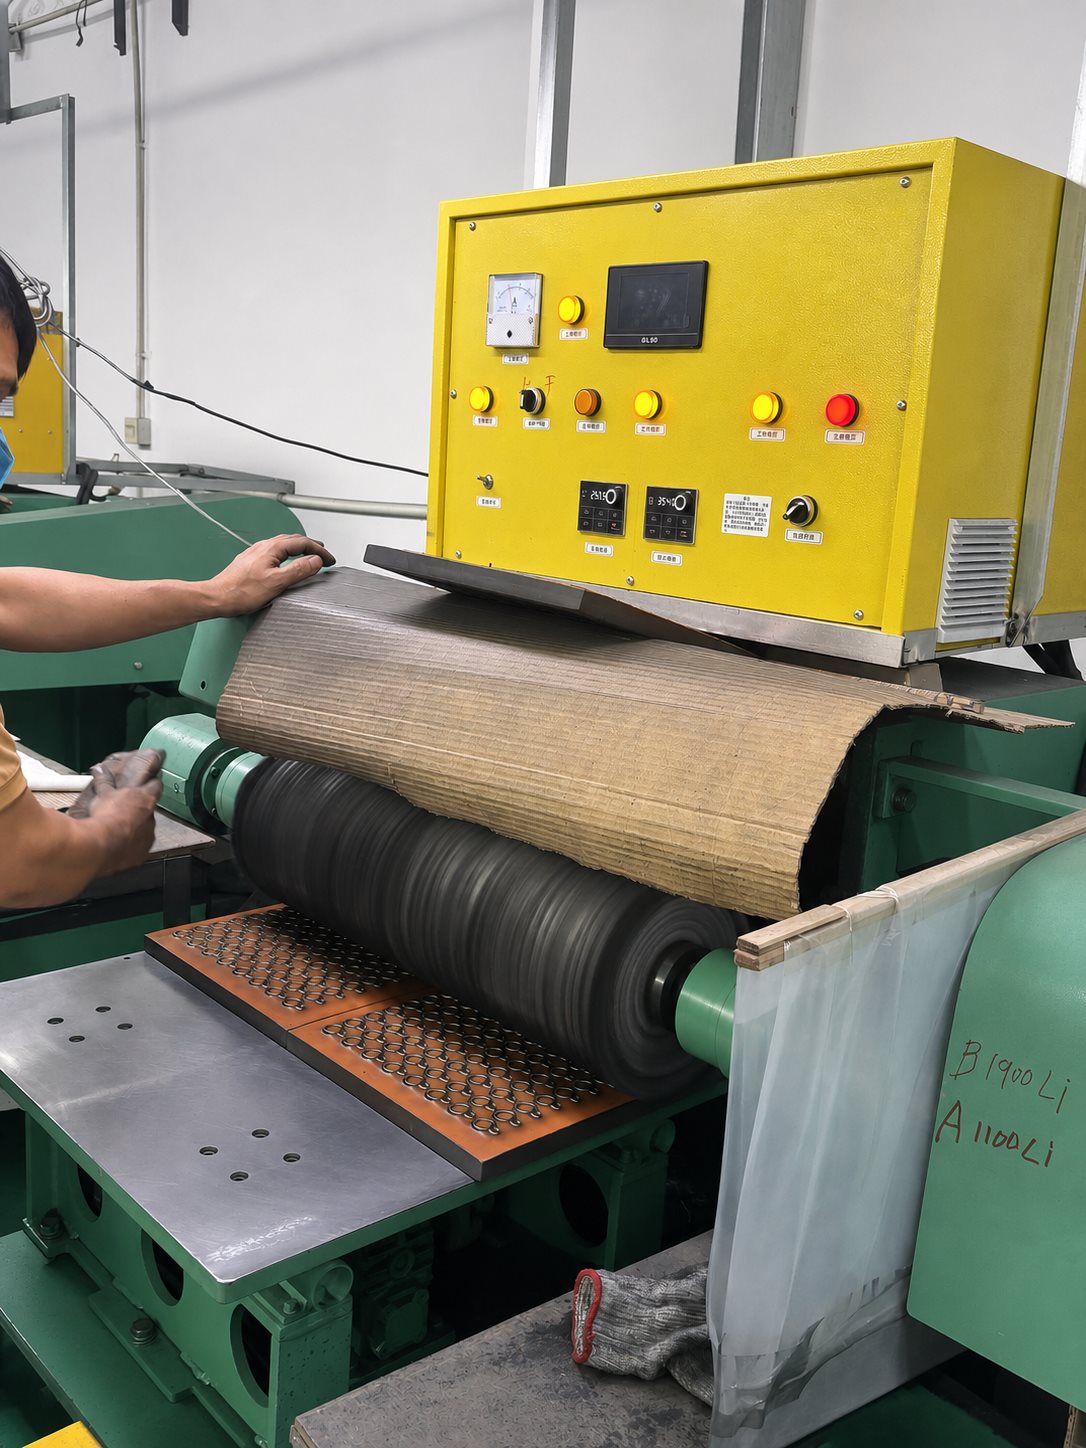
Section titled “适合平面产品的自动抛光”自动抛光可将多件产品按工艺要求摆放或固定在板上,再通过机器抛光轮对主要表面进行批量抛光和清光。对于能够稳定摆板、主要外观面为平面或接近平面的产品,这种工艺有助于提高批量加工效率,并保持较一致的表面光泽。
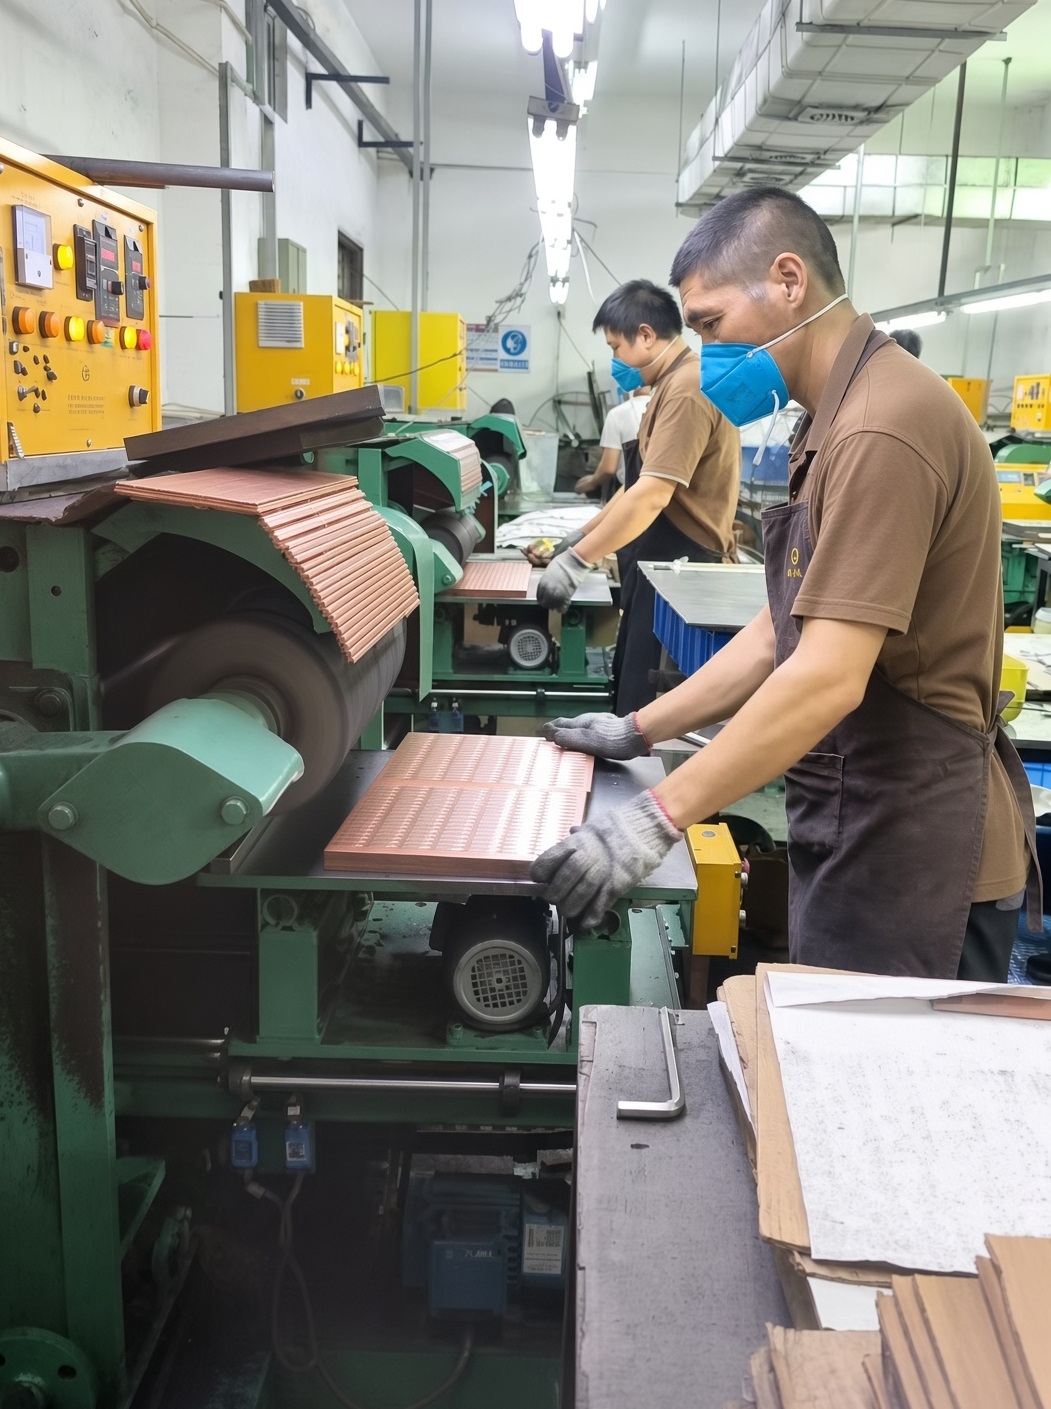
是否适用取决于加工面能否稳定、均匀地接触抛光轮。异形轮廓、深凹位、高低变化明显或难以摆板的零件不适用这类工艺;这些部位容易出现接触不足或抛光不均,应采用人工磨光或其他合适工艺。
适合复杂外形的人工磨光
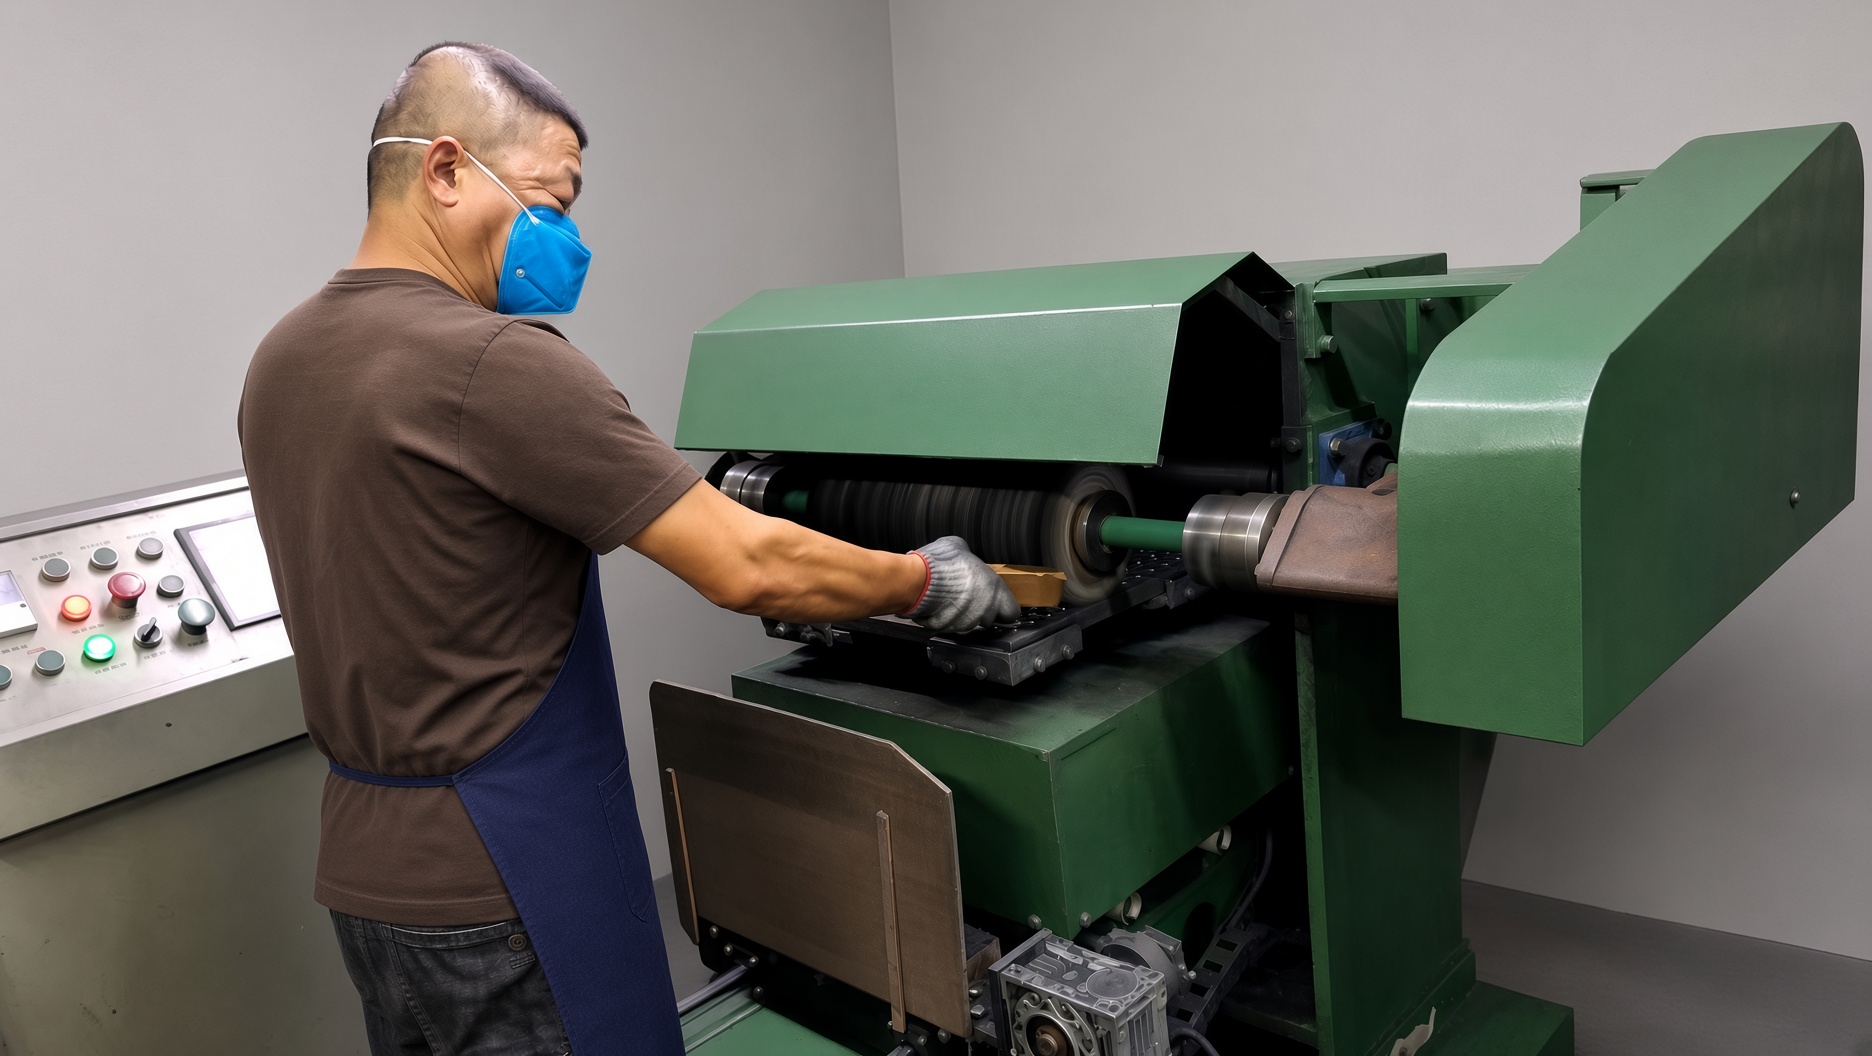
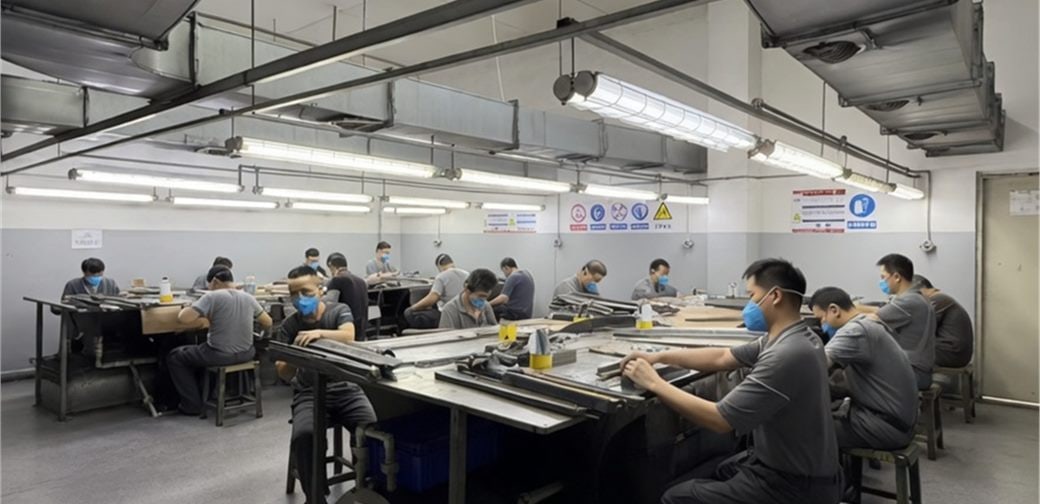
Section titled “适合复杂外形的人工磨光”人工磨光可以直接修整毛坯表面,操作人员能够处理异形轮廓、过渡位置和较难接触的主要外观面。在基材、磨光步骤和批准样均得到控制的情况下,这种工艺适合改善异形件的表面状态和外观一致性。
为电镀和 PVD 准备底面
Section titled “为电镀和 PVD 准备底面”电镀和 PVD都不会自动修复深划痕、波浪、孔隙和碰伤。亮色通常比哑面更容易暴露底面问题,而扫尼龙、喷砂或雾面效果也需要稳定的方向、粒度与遮蔽边界;可结合主要表面处理路线确定前处理标准。
处理完成后的零件应避免污染和碰伤。清洁度、挂具痕、周转包装和运输保护都会影响最终外观,检验时应分别规定边缘、凹位和主要可见面的要求。
现场参考图片