压铸
压铸是在压力作用下将熔融金属注入精密钢模的成型工艺。对于锌合金,这种工艺适合制作轮廓清晰、结构一致性较好的小型五金,也可以形成文字和安装结构。
开模前的产品与模具评审
Section titled “开模前的产品与模具评审”开模前应评估拔模、壁厚、倒扣、分型线、进料位置、顶出方式和目标表面效果。这些选择会影响外观、尺寸控制、去披锋和后续修改的难度。复杂异形件可评估使用独立模架;常规手袋五金则可评估采用装入通用模架的可拆卸模芯,具体差异见量产模具怎么选。
模具评审还需确认非标准螺丝、窝钉、弹簧和磁铁等配套件的安装空间。这些配件通常与主体同步开发;如果接口尺寸确定较晚,会直接影响试模后的装配验证。
从金属液到稳定毛坯
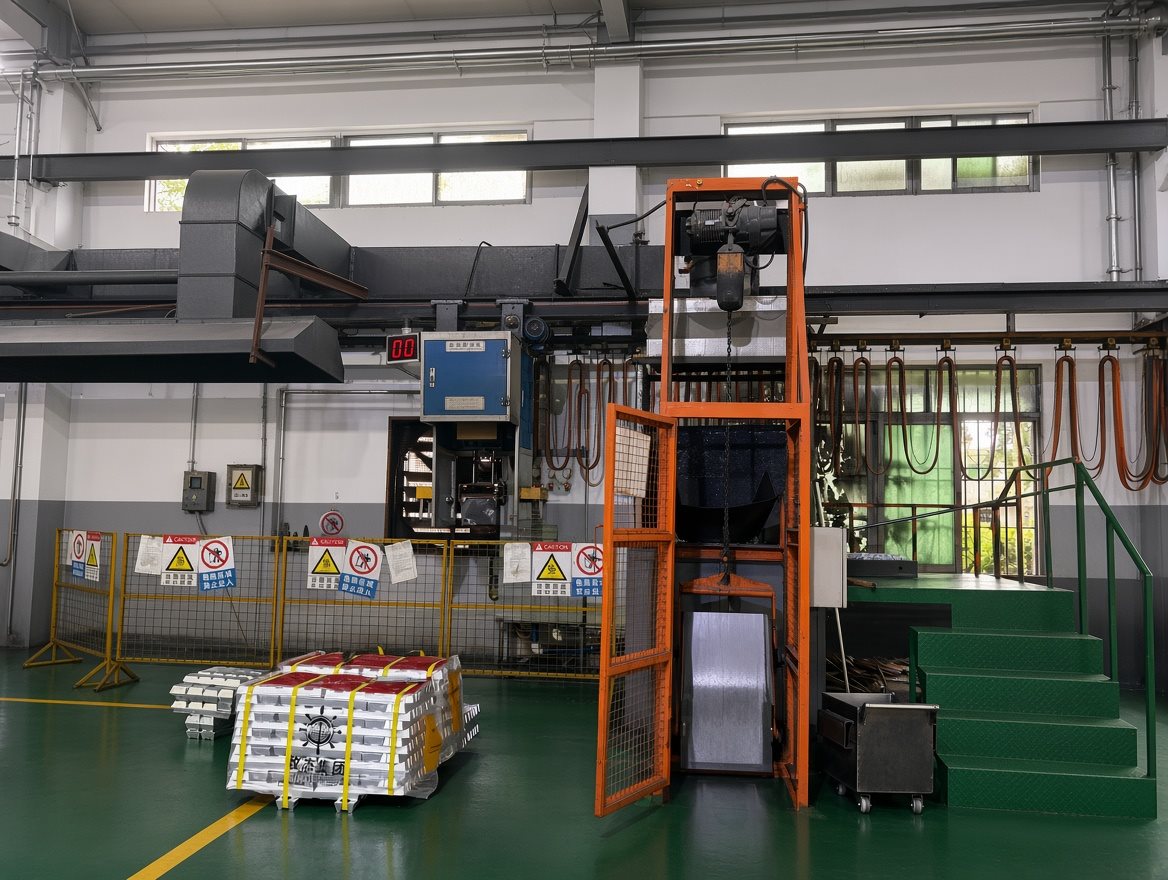
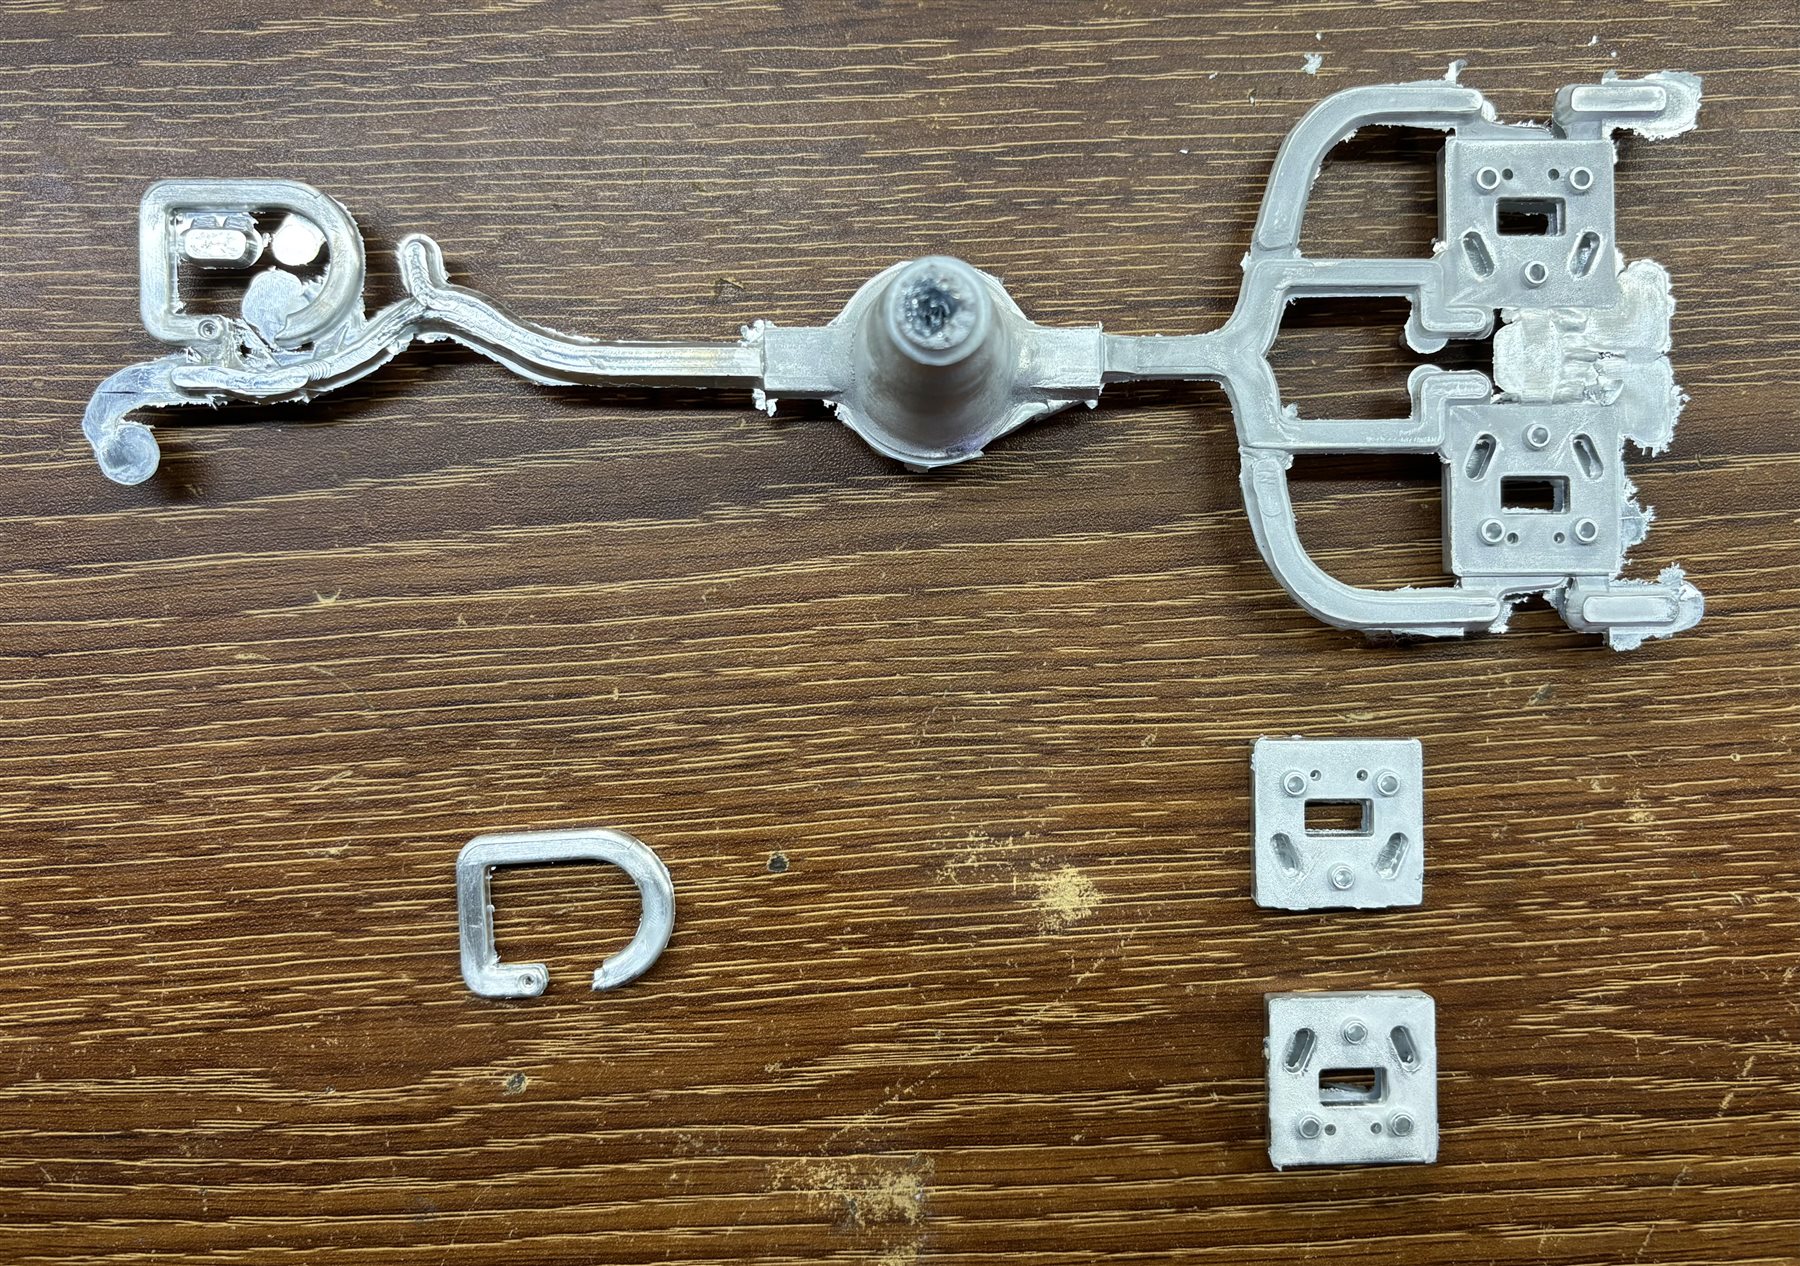
Section titled “从金属液到稳定毛坯”流程包括合金与模具准备、压铸、冷却顶出、修边去披锋、毛坯检验和后续处理。压力、温度、充填和排气状态会影响欠铸、冷纹、气孔、飞边和尺寸稳定性;生产控制需要根据实际零件和模具建立稳定的工艺范围,不能只参考机器参数。
清晰的图纸、批准样和验收标准有助于区分外观要求与功能要求。亮色电镀会使毛坯缺陷更加明显,因此还需结合研磨和抛光能力评估压铸后的表面状态。
压铸设备与生产路线
Section titled “压铸设备与生产路线”设备选择需要综合考虑合金、产品尺寸、模具设计和订单量,不能只看标称吨位。锌合金压铸通常采用热室工艺;黄铜和铝合金通常采用冷室工艺,每个生产循环都会将熔融金属送入压射系统。
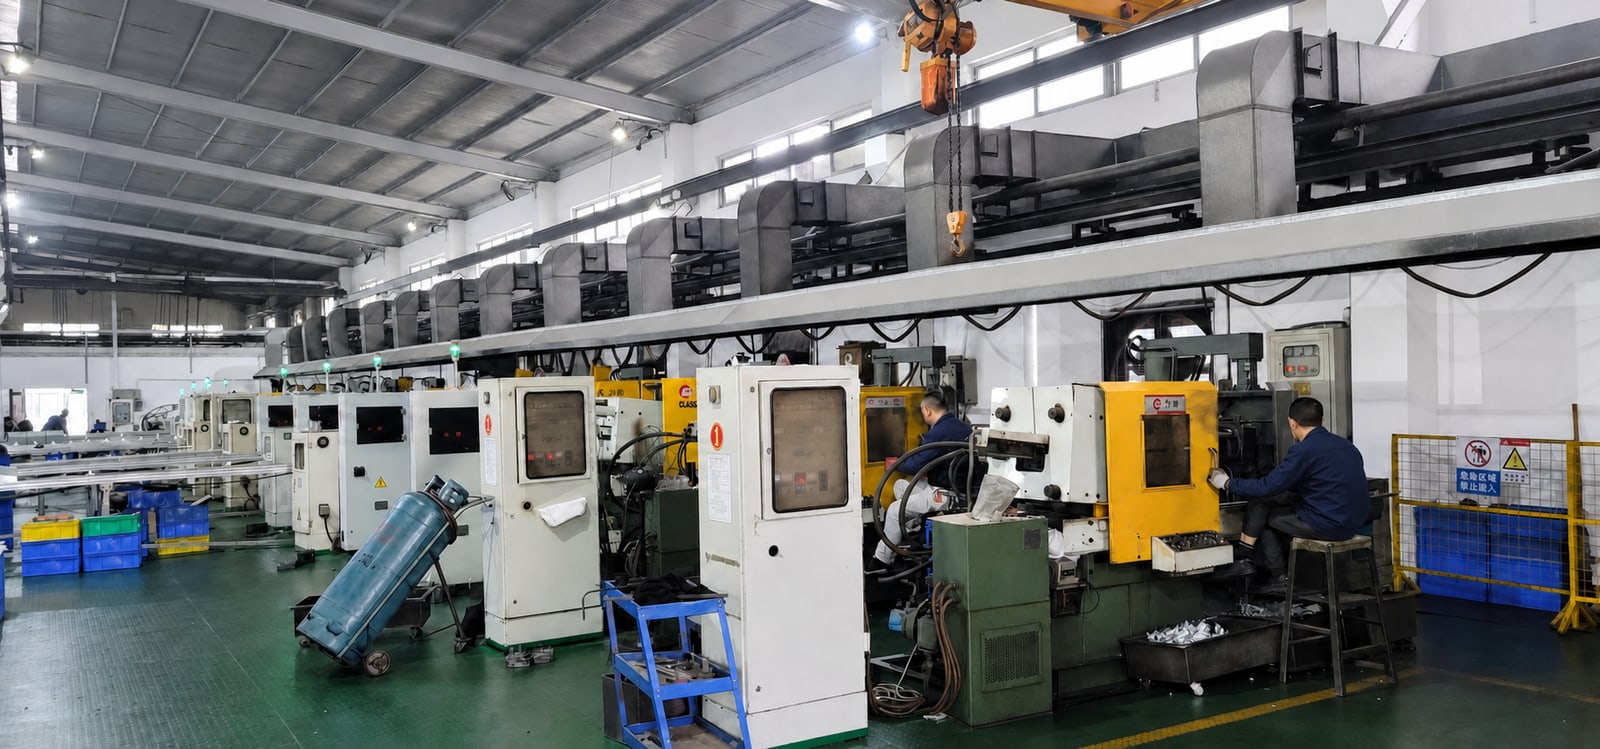
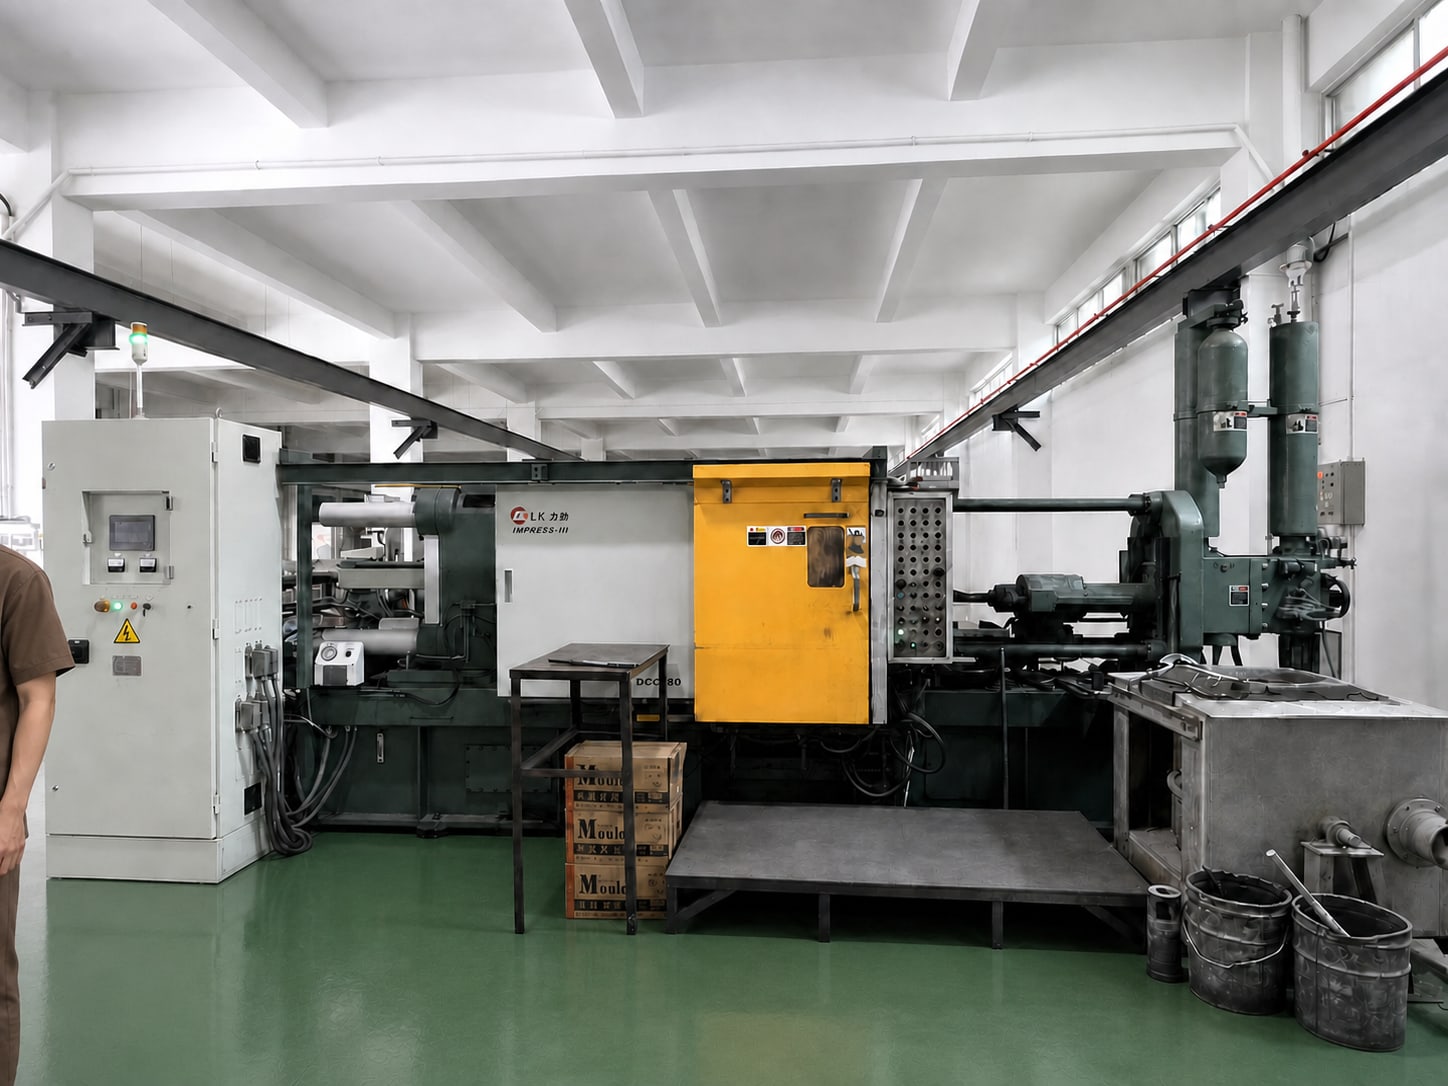
生产黄铜或铝合金压铸件时,较大吨位的冷室压铸机可用于需要较高锁模力的大型五金和工艺品。
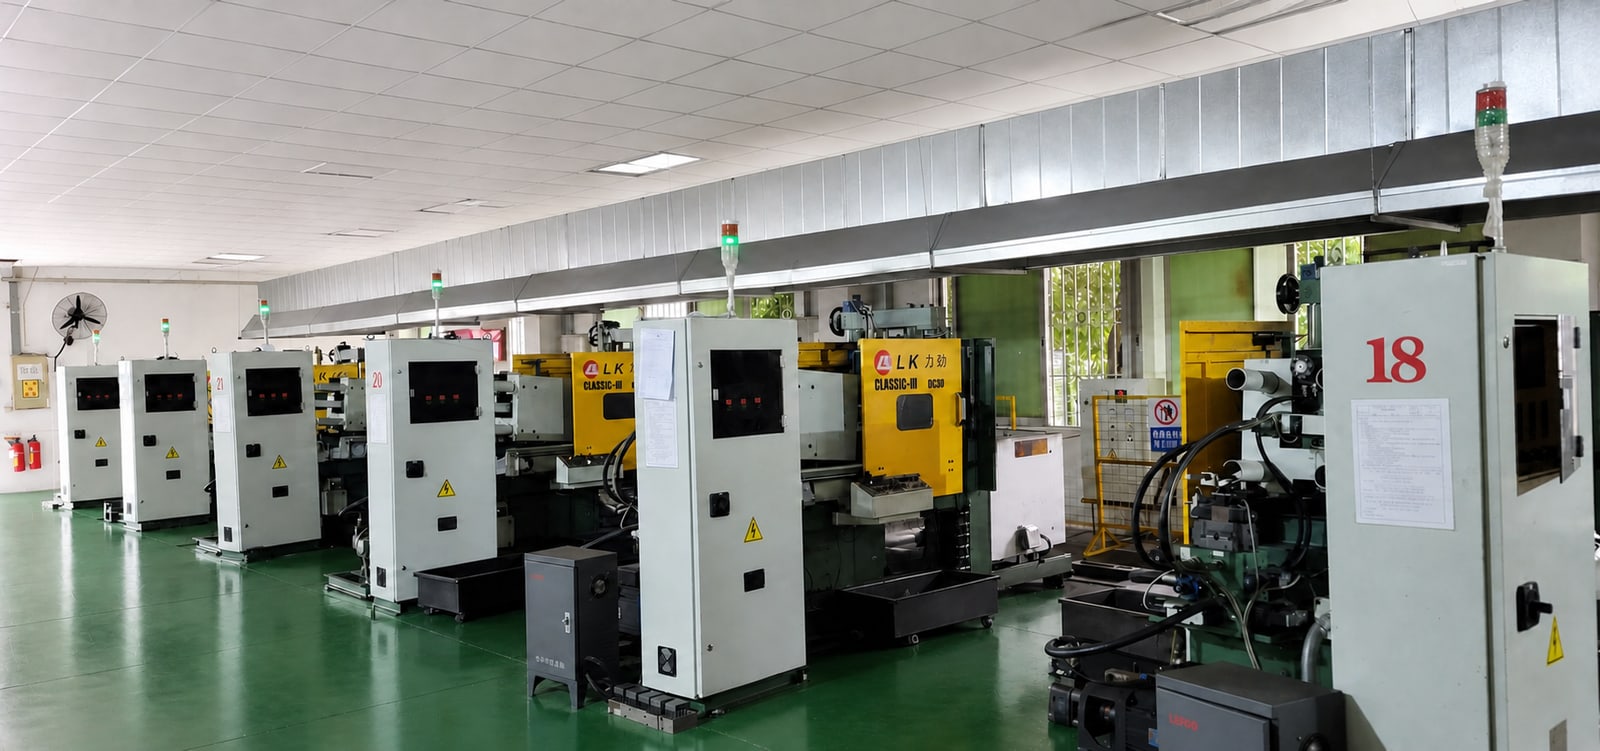
当产品和模具符合设备的射料能力及锁模力要求时,30 吨压铸机可用于高速生产小型配件。
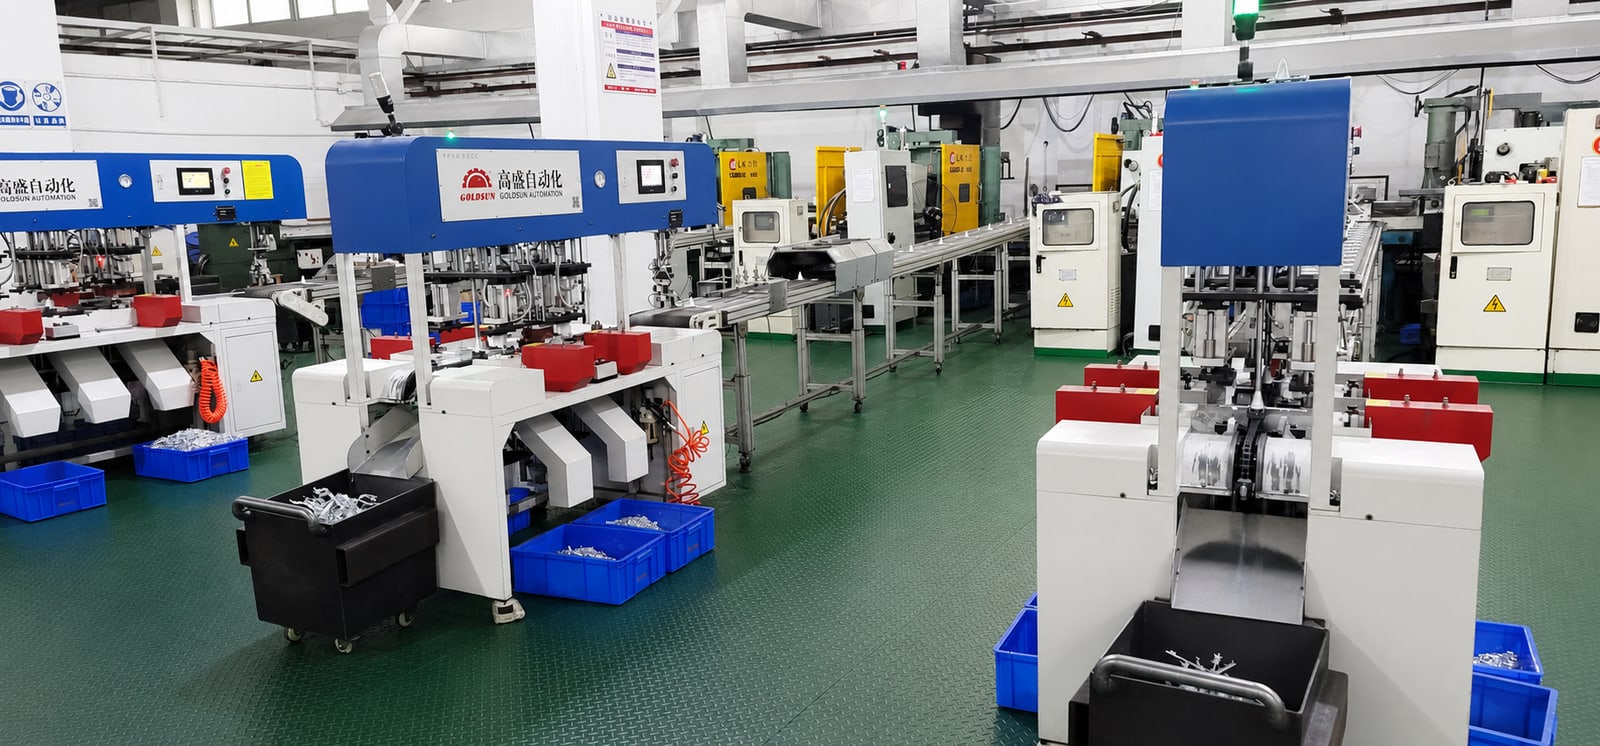
稳定的大批量订单可采用自动化单元,将自动上料、压铸、取件和常规周转联动起来,减少人员在每个生产循环中的重复操作;换模、首件确认、保养、安全和品质检查仍需由受过培训的人员负责。