新品开发与打样
新品开发可以从经授权使用的实物样品、手稿或参考图开始。设计团队和模具车间协助将想法转化为可制造、可装配、可检验的产品;利福五金可协助开发颜色和表面效果。
客户容易理解的步骤
Section titled “客户容易理解的步骤”- **提供资料:**实物、手稿、尺寸、用途和目标外观。
- **确认模型:**共同确认 3D 形状、接口、基材和可见面。
- **先看样品:**通过 3D 打印确认造型,通过 CNC 金属样确认手感、配合和表面方向。
- **选择模具:**按结构和数量选择独立模具,或在合适时使用通用模架加可换模芯。
- **检查试样:**看充填、尺寸、装配、底面处理和表面效果。
- **批准量产:**在批量生产前确定批准样、检验重点和配套件。
以下周期为常见参考,并非交期承诺。客户反馈、改模、颜色试验和非标准配件都可能影响实际进度。
从输入资料到工程模型
Section titled “从输入资料到工程模型”实物可以展示手感和动作,但不能说明材料牌号或隐藏尺寸。手稿需要补充尺寸、厚度、圆角、安装点和活动间隙。3D 模型完成后,应共同确认外观、功能,以及工具能否接触到需要抛光的表面。
3D 打印:尽快看到实体外观
Section titled “3D 打印:尽快看到实体外观”树脂 3D 打印不用开量产模具,可先看比例、曲面、握持感、孔位和初步装配。它不能证明最终金属的重量、强度、表面或电镀耐久性。
CNC 金属样板:在开模前验证更接近量产的效果
Section titled “CNC 金属样板:在开模前验证更接近量产的效果”CNC 金属样直接由金属块料或棒料加工,可在开模前验证重量感、配合、动作和表面方向。常见时间参考为 3–7 天,实际周期受产品复杂度和确认轮次影响。
CNC 样可以较好呈现量产外观,但不能反映压铸流动、气孔、缩水或分型线。量产压铸仍需通过模具试模确认。
量产模具怎么选
Section titled “量产模具怎么选”压铸件和冲压件进入稳定批量生产时通常需要生产模具。完整独立模架可以围绕一个产品设计进料、排气、冷却、滑块和顶出,适合异形、复杂纹样或预期产量较大的项目;常见开发周期参考为 30–40 天。独立模具投入较高,但并不表示精度必然最高,最终表现仍取决于产品设计、模具制造、机器、材料和参数控制。
共用模架配可换模芯、模仁或镶件,会保留标准承载框架,仅更换直接形成产品轮廓的单元。它适用于部分尺寸和结构可以标准化的锌合金手袋配件,开发较为灵活,常见开发周期参考为 5–10 天。大型件、复杂侧抽芯、特殊冷却或与现有模架不匹配的产品仍可能需要专用模具。
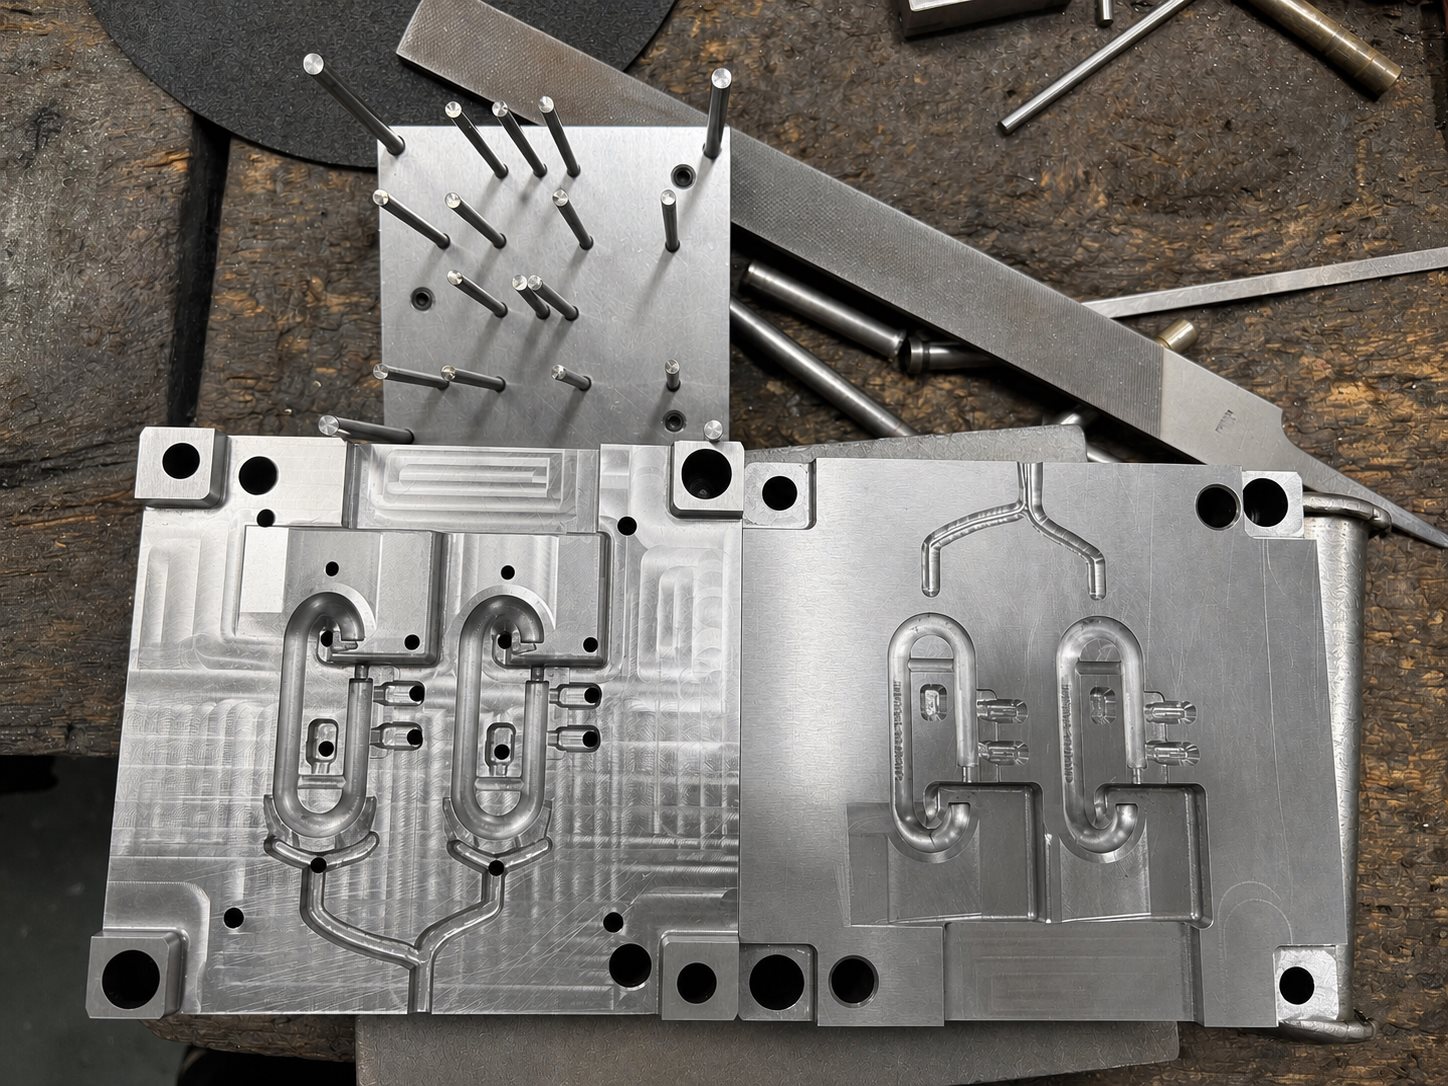
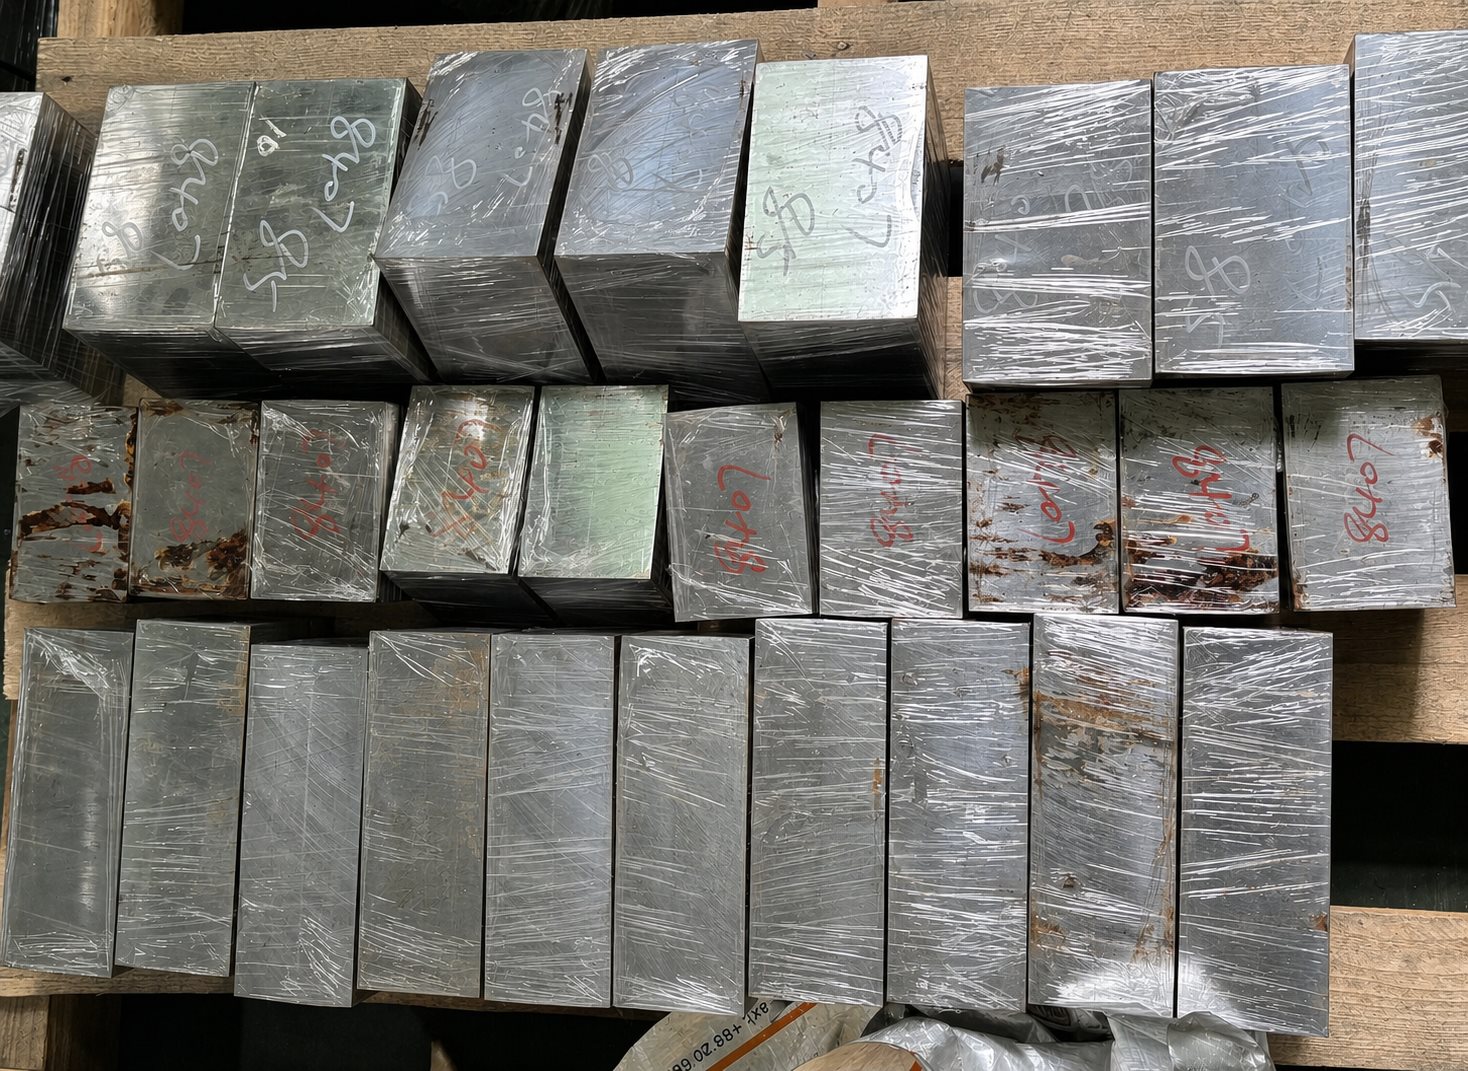
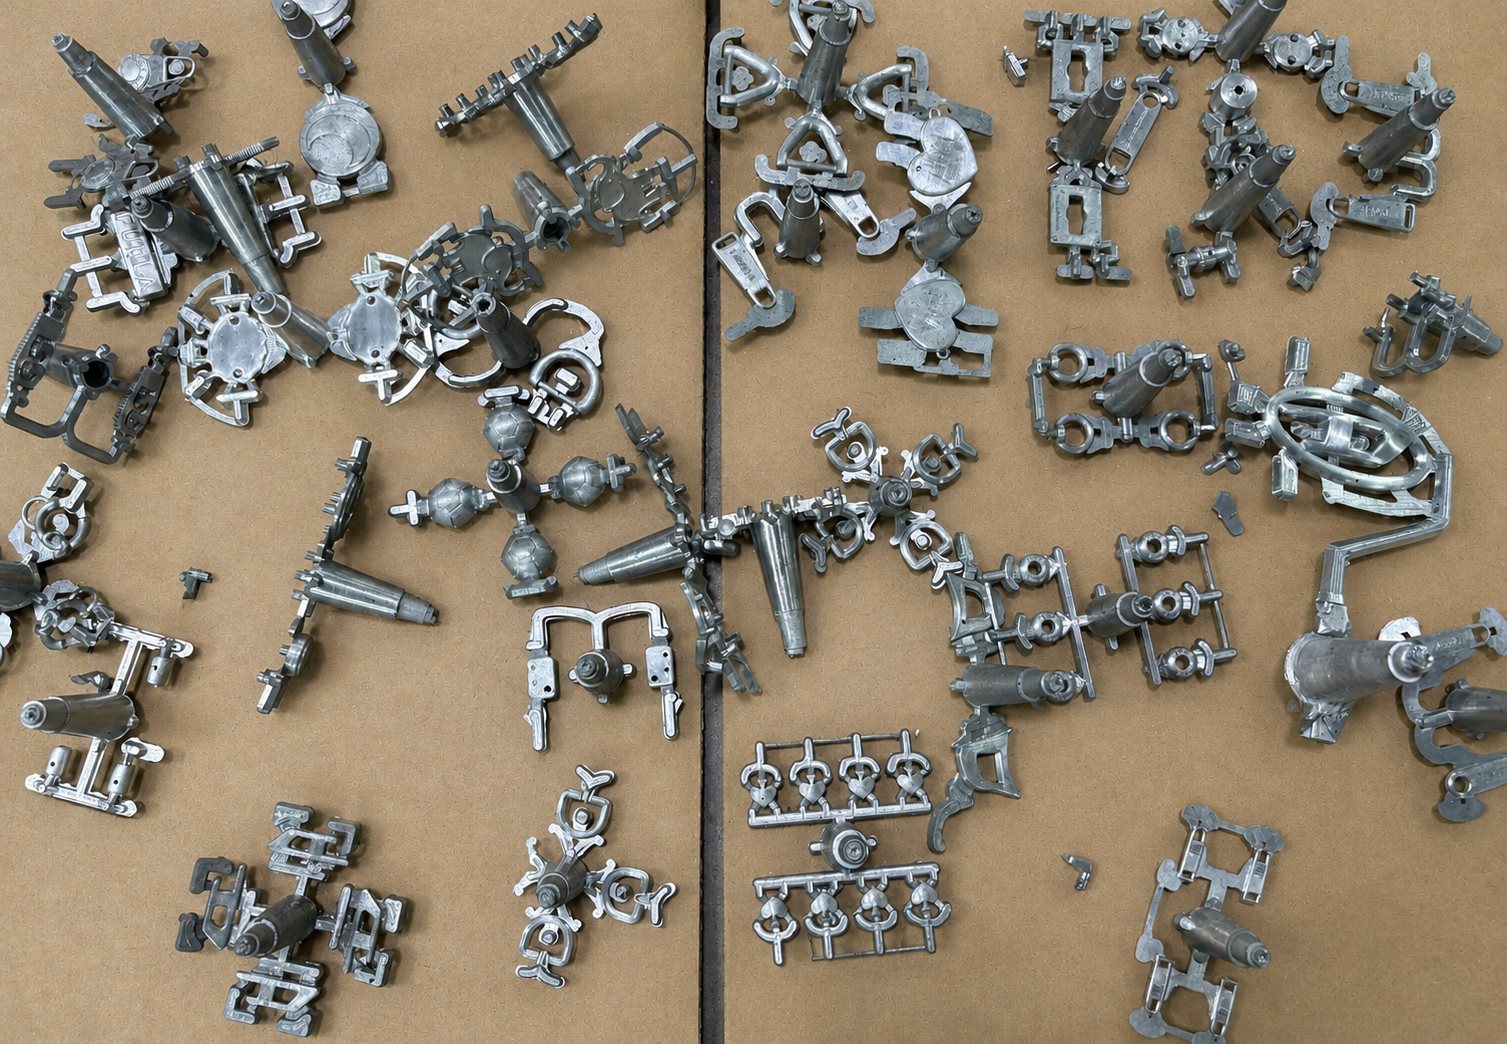
模具制作中的 CNC 设备
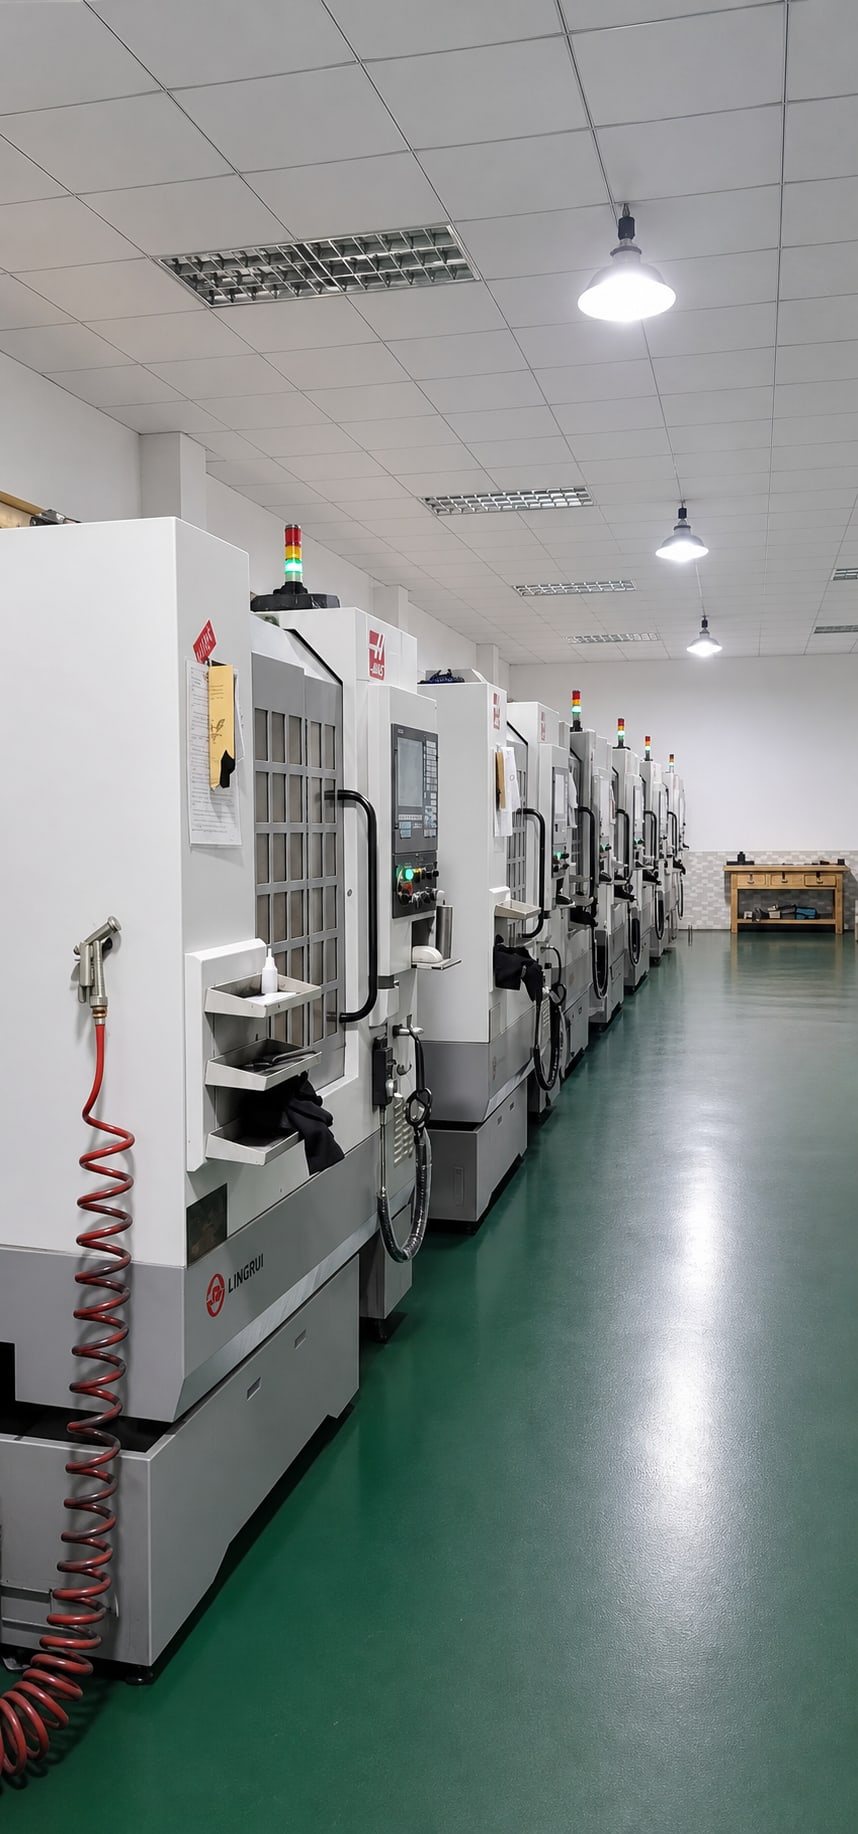
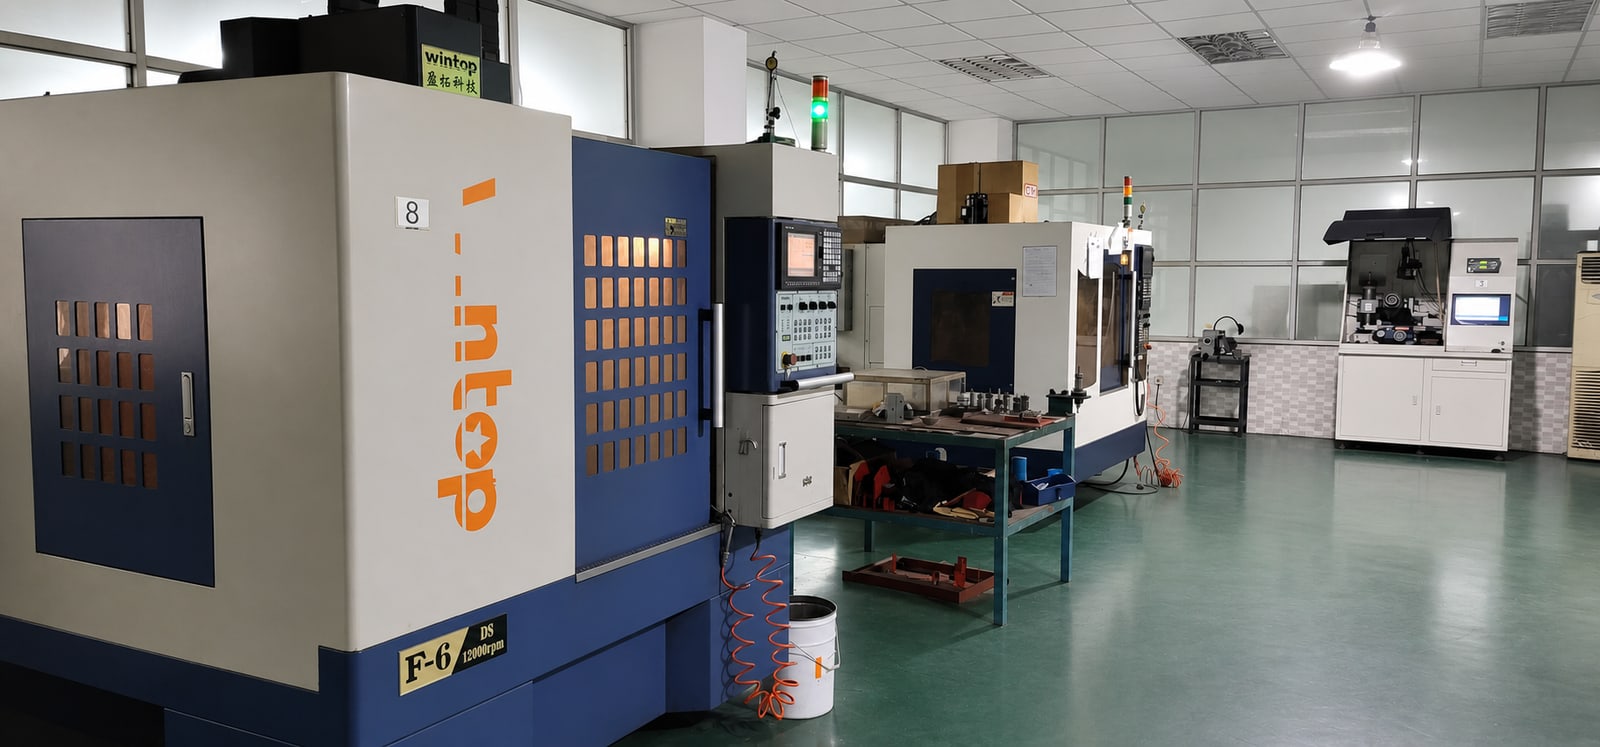
Section titled “模具制作中的 CNC 设备”CNC 设备可完成生产模具制作和修模所需的受控机加工。实际加工路径、基准装夹和检验方法都应以批准的模具图为准;设备性能并不能单独决定最终的模具精度。
模具完成后还有哪些步骤
Section titled “模具完成后还有哪些步骤”第一轮试模需要检查充填、缩水、气孔、披锋、变形、尺寸和顶出情况,再决定是否修模或调整参数。合格毛坯还需经过除浇口、去披锋、研磨或打磨、清洗、表面处理、装配和检验。从合格试模件到完成电镀等表面样,通常还需要 1–3 天,不包含修模、反复调色、特殊测试和等待确认的时间。
非标准螺丝、窝钉、弹簧、磁铁、梢轴或垫片也可能影响整体进度。定制小配件的常见时间参考为 5–7 天,实际周期取决于规格、材料、表面处理、试装和供应排期。安排生产时,应同时考虑主体和配件的齐套日期。
表面效果开发
Section titled “表面效果开发”亮色电镀通常需要先形成平整、高光的底面;溜色、擦色和仿古效果通过底色、局部着色、擦拭及保护层形成层次;扫尼龙形成方向性丝纹;喷砂形成雾面或哑面纹理。颜色匹配应以实体样或色板为目标,并记录基材、前处理、层系、光泽、纹理方向和观察光源,不宜仅凭照片判断或承诺颜色完全一致。
怎样理解周期
Section titled “怎样理解周期”上述时间均为公司经验中的常见参考,并非固定交期承诺。实际周期取决于资料完整度、产品复杂度、生产排期、原料及标准件到位情况、试模结果、表面效果确认轮次和客户回复时间。部分工作可以同步进行,但接口尚未确定时过早制作模具或配件,会增加返工风险。
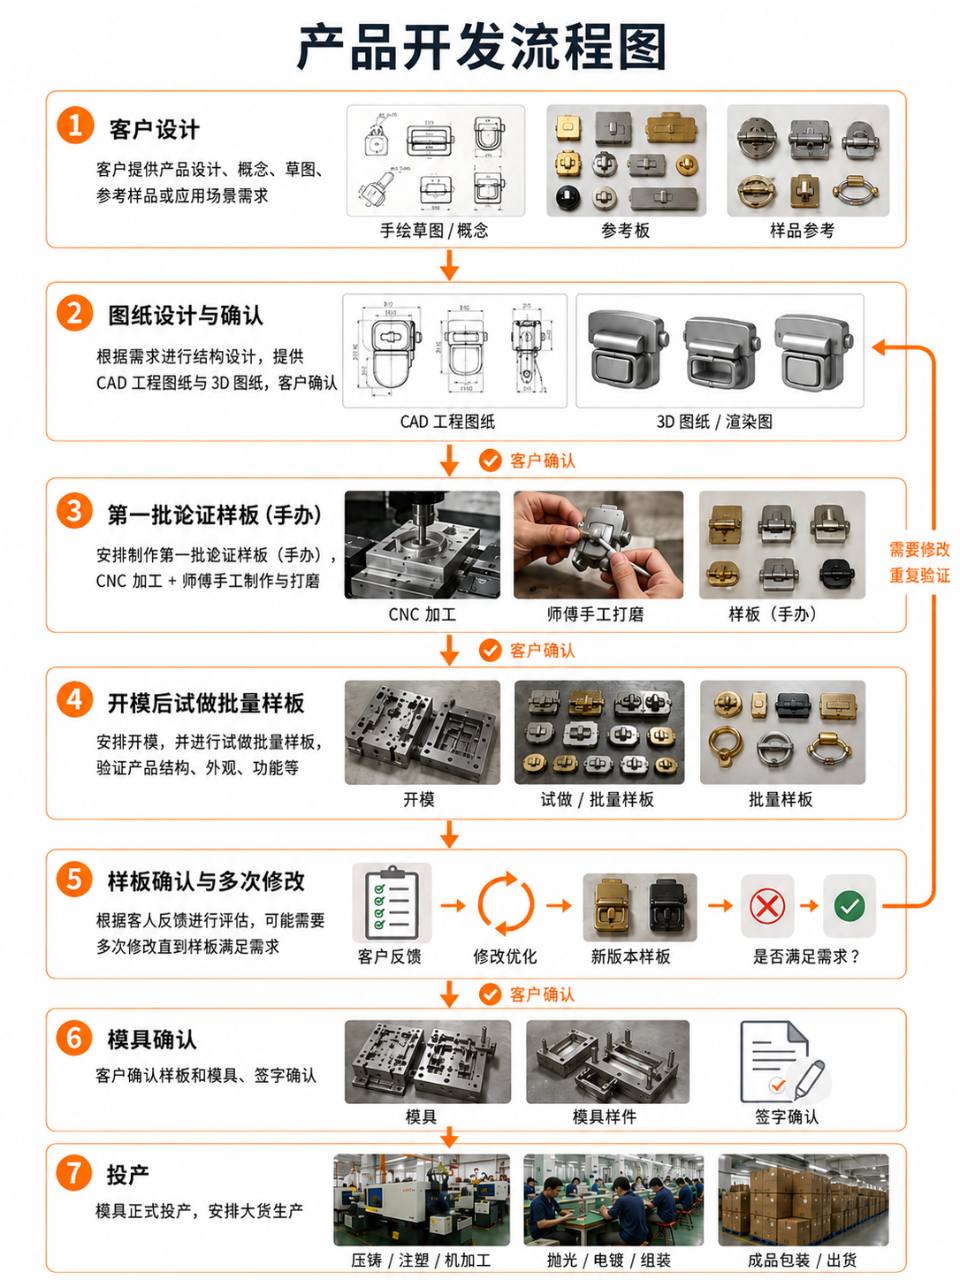
产品开发流程
Section titled “产品开发流程”开发工作从客户提供的设计资料开始,经过图纸确认、手办验证、开模、试做样板,最终进入量产安排。在适当阶段完成客户确认,有助于在进入下一环节前保持产品定义一致。