电镀
电镀是在经过前处理的零件表面沉积金属层。应用于五金时,它可以形成目标色泽和光泽;在完整体系得到正确规定的前提下,也有助于获得相应的耐磨或耐腐蚀表现。
相关服务:访问利福五金电镀厂,了解颜色开发、样板确认、自动挂镀与批量生产服务。
规格、前处理与挂点确认
Section titled “规格、前处理与挂点确认”应明确基材、前处理、颜色参考、光泽、覆盖区域和相关测试要求。锌合金等压铸件上的披锋、孔隙、波纹和碰伤不会被薄镀层自动遮盖,因此需要结合最终效果规划研磨、打磨和抛光。
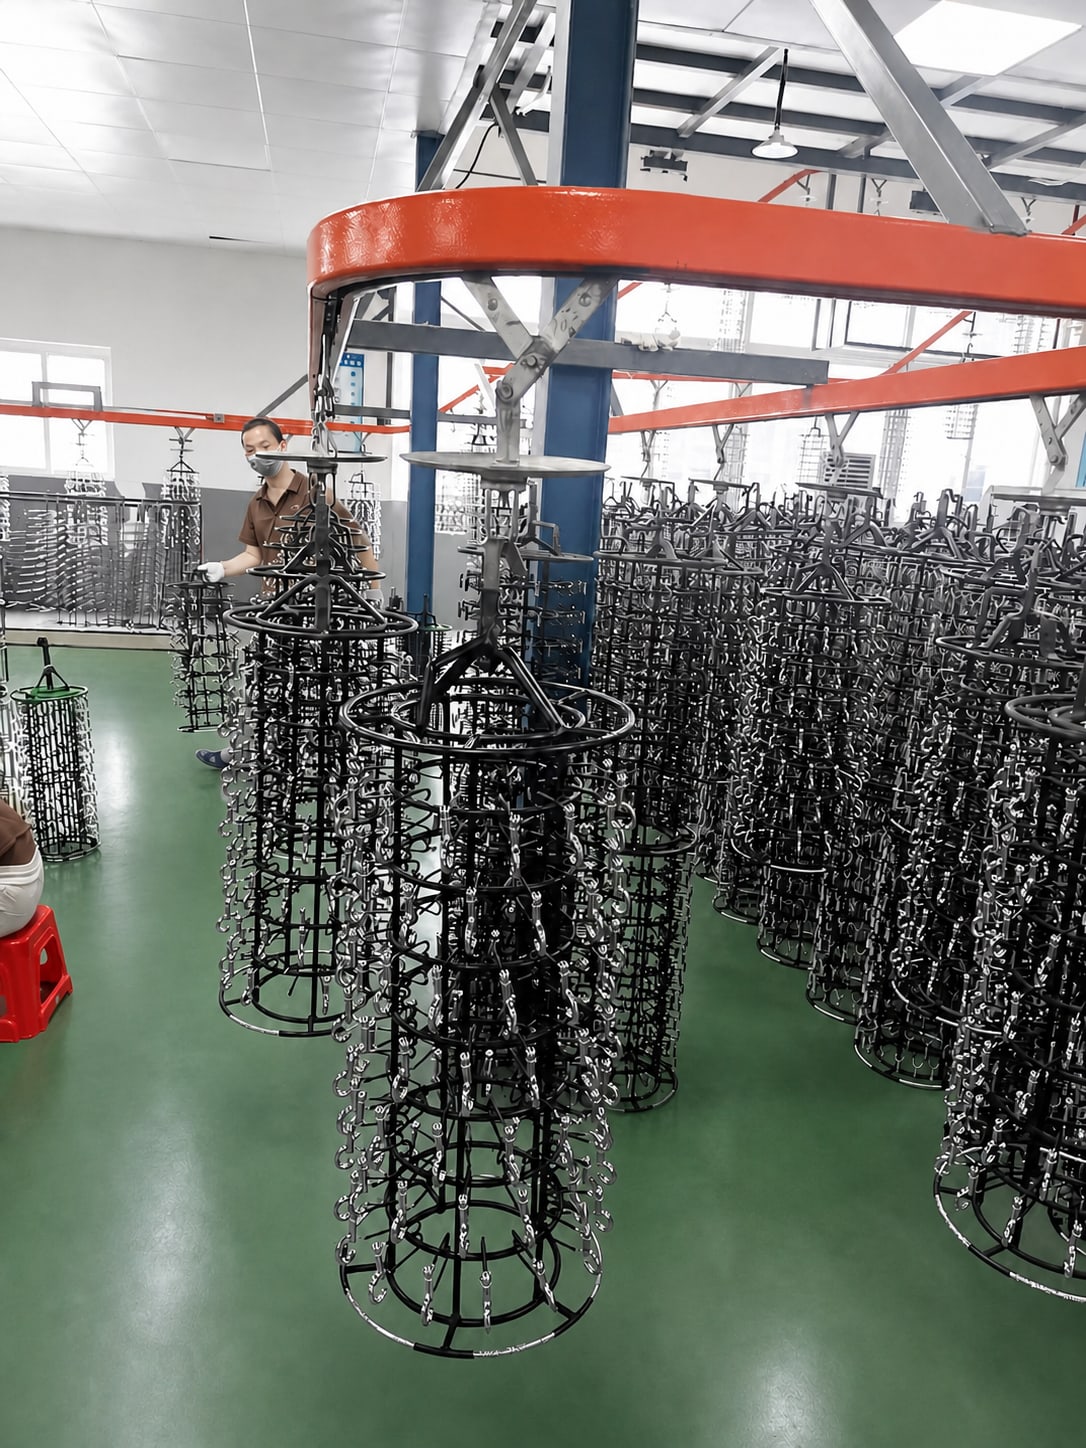
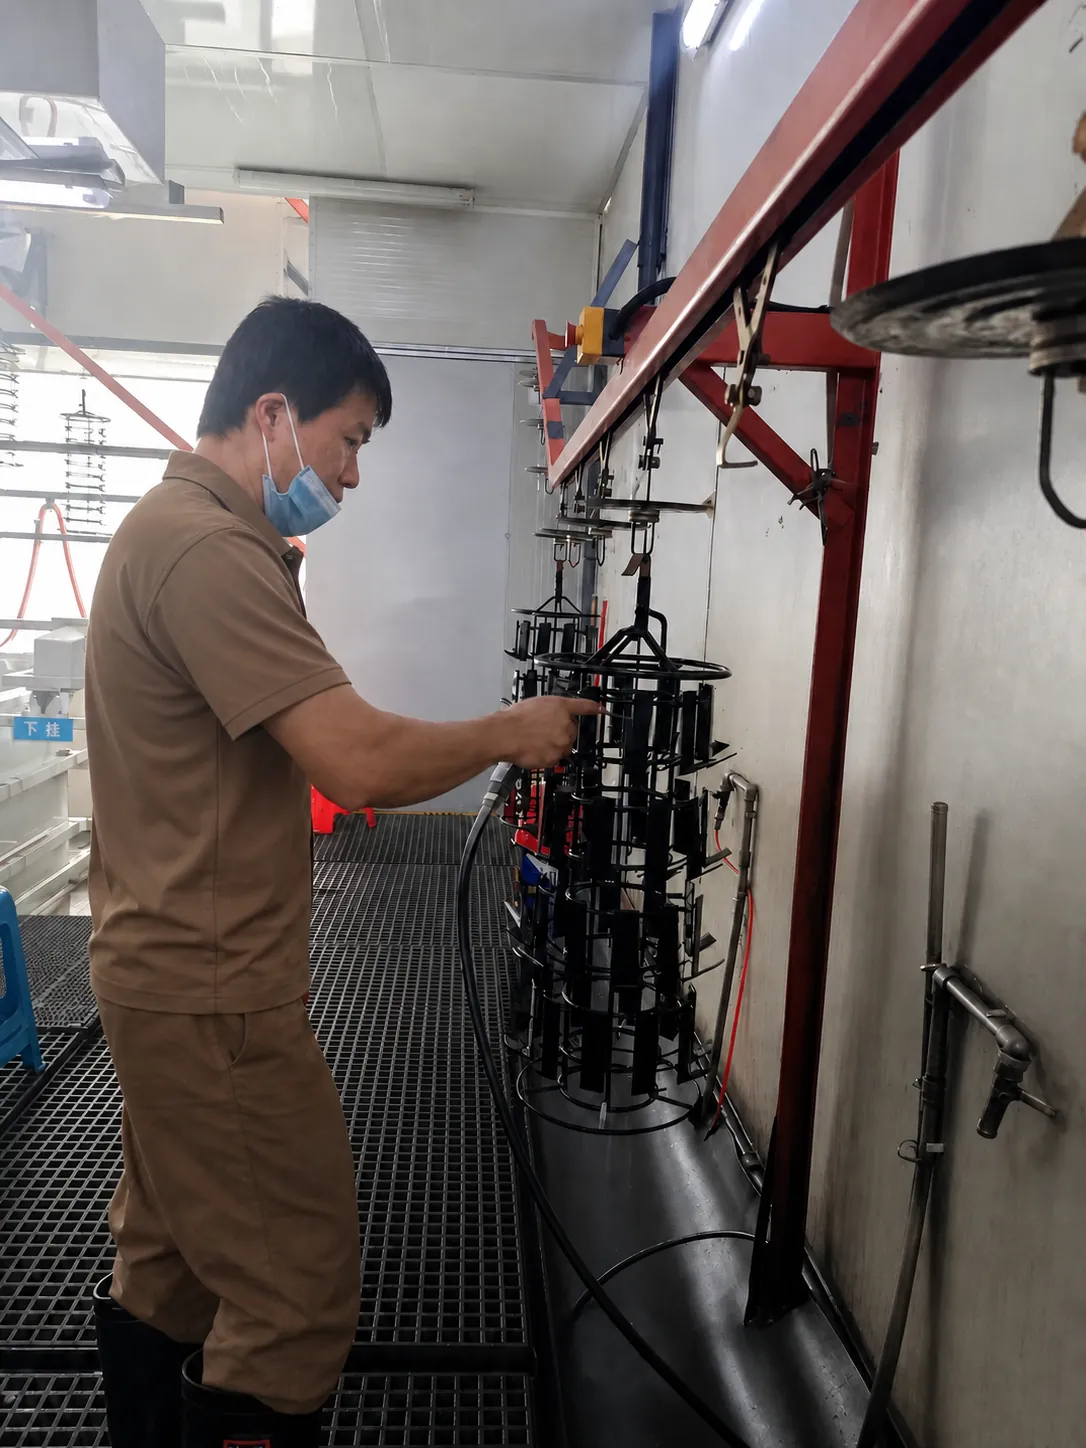
零件还需预留可靠的导电和挂具位置。挂点既会影响电流分布,也可能留下接触痕,通常应设置在非主要外观面。深槽、内孔、锐边和遮蔽区的覆盖能力各不相同,开发时需要将这些位置纳入表面效果确认。
挂镀、烘干与清洗
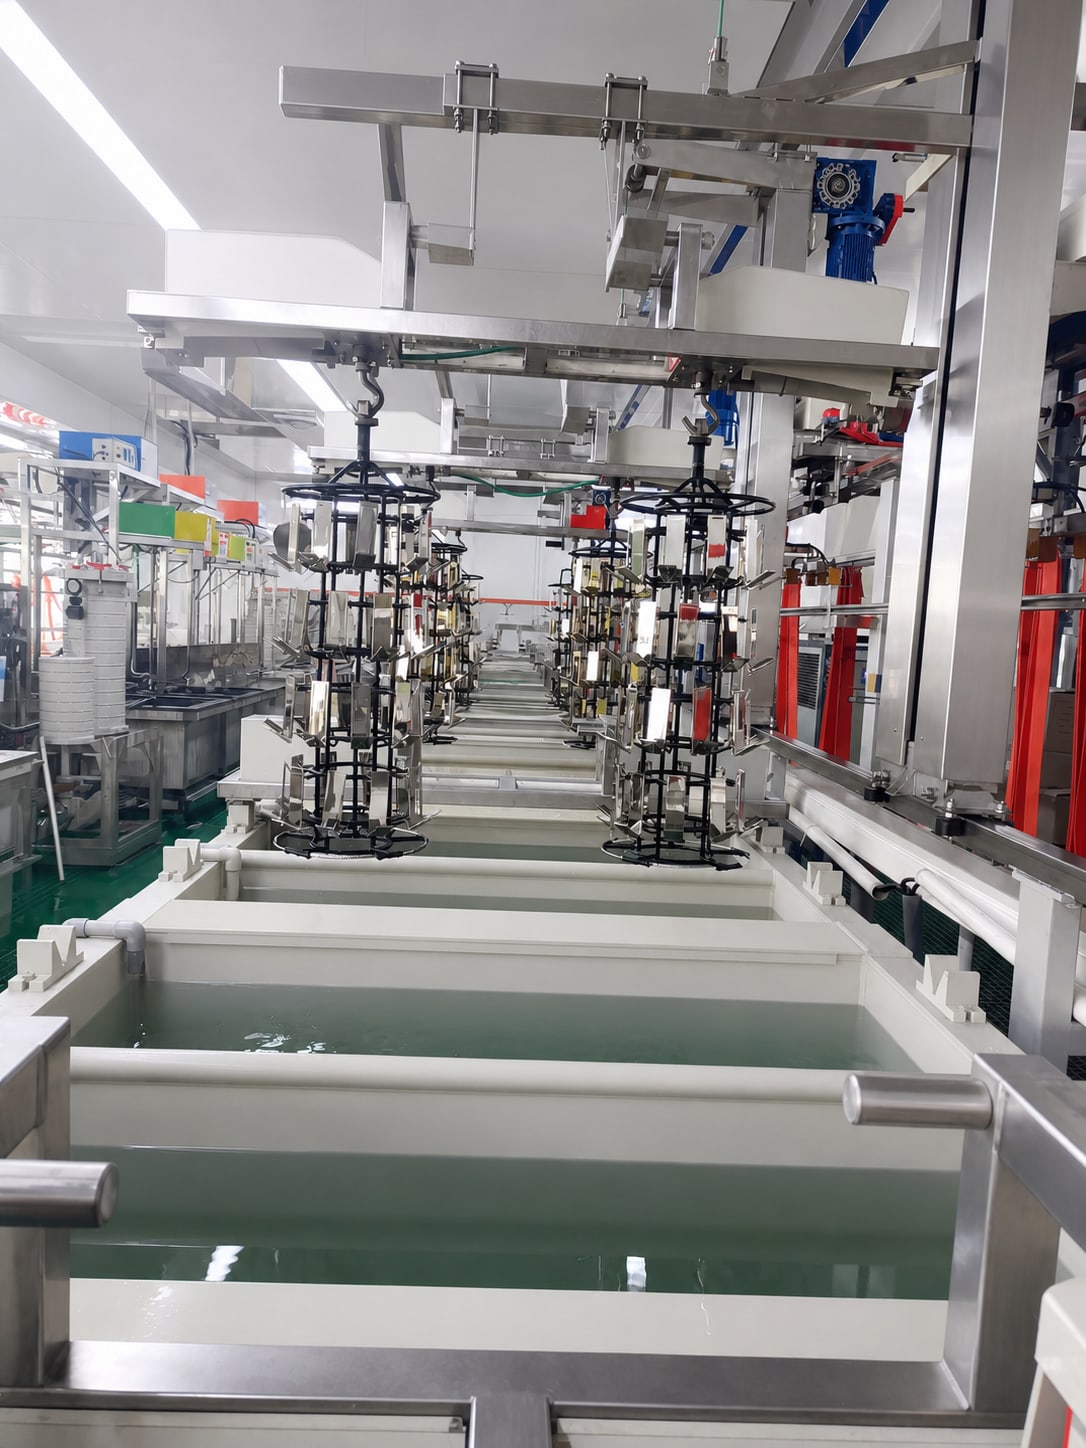
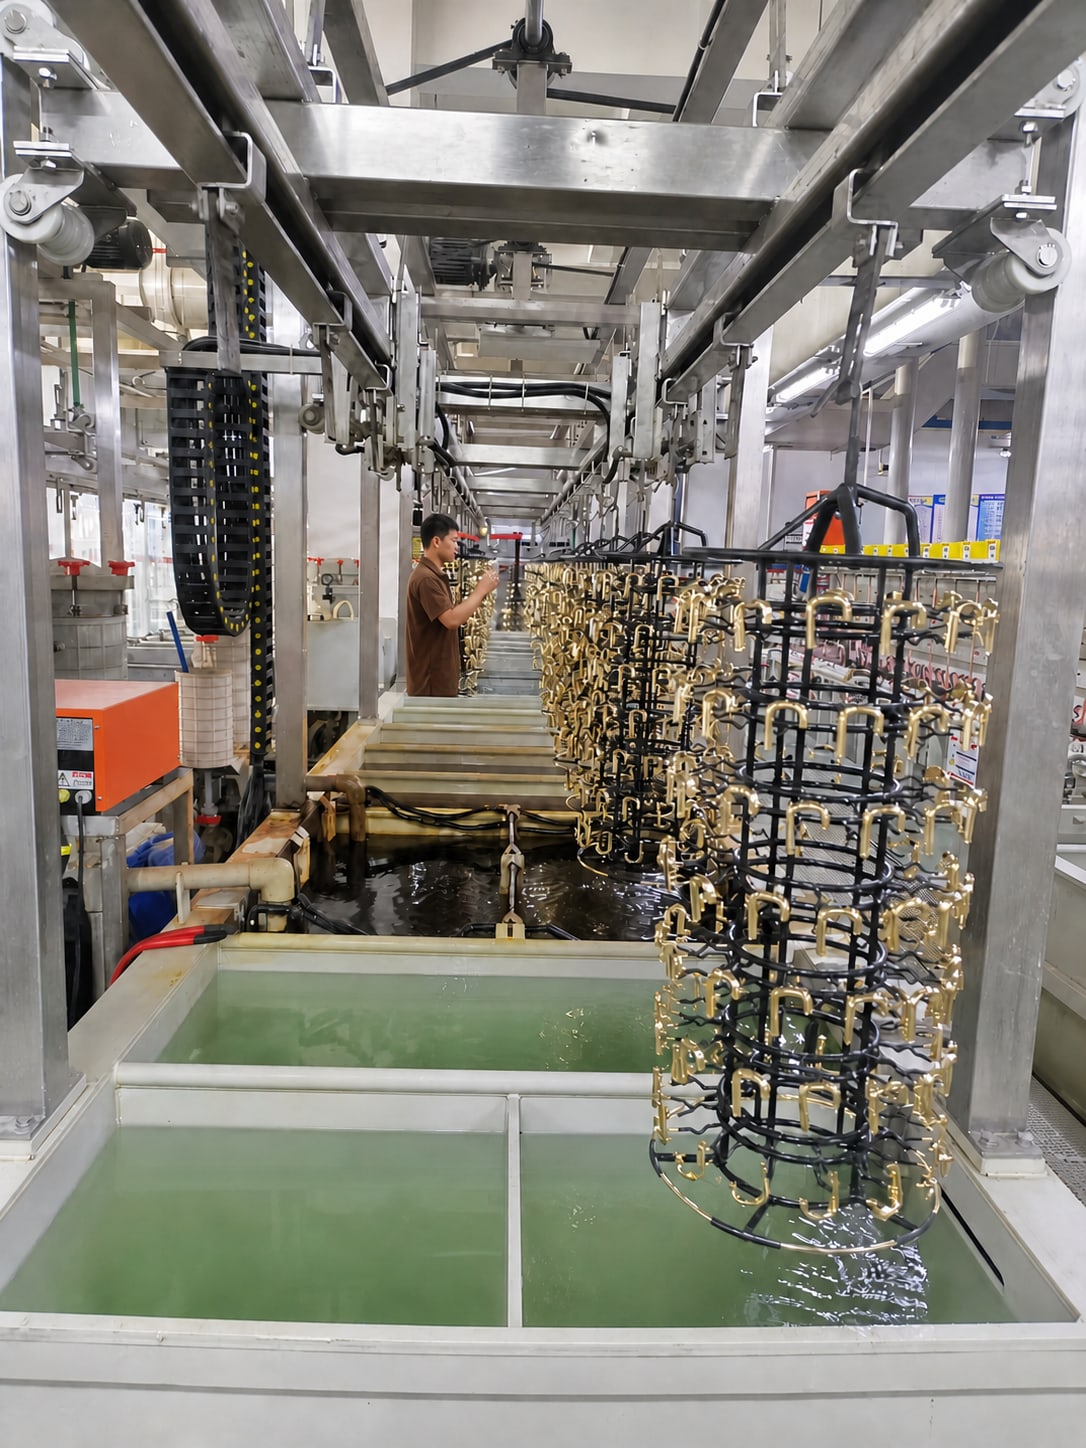
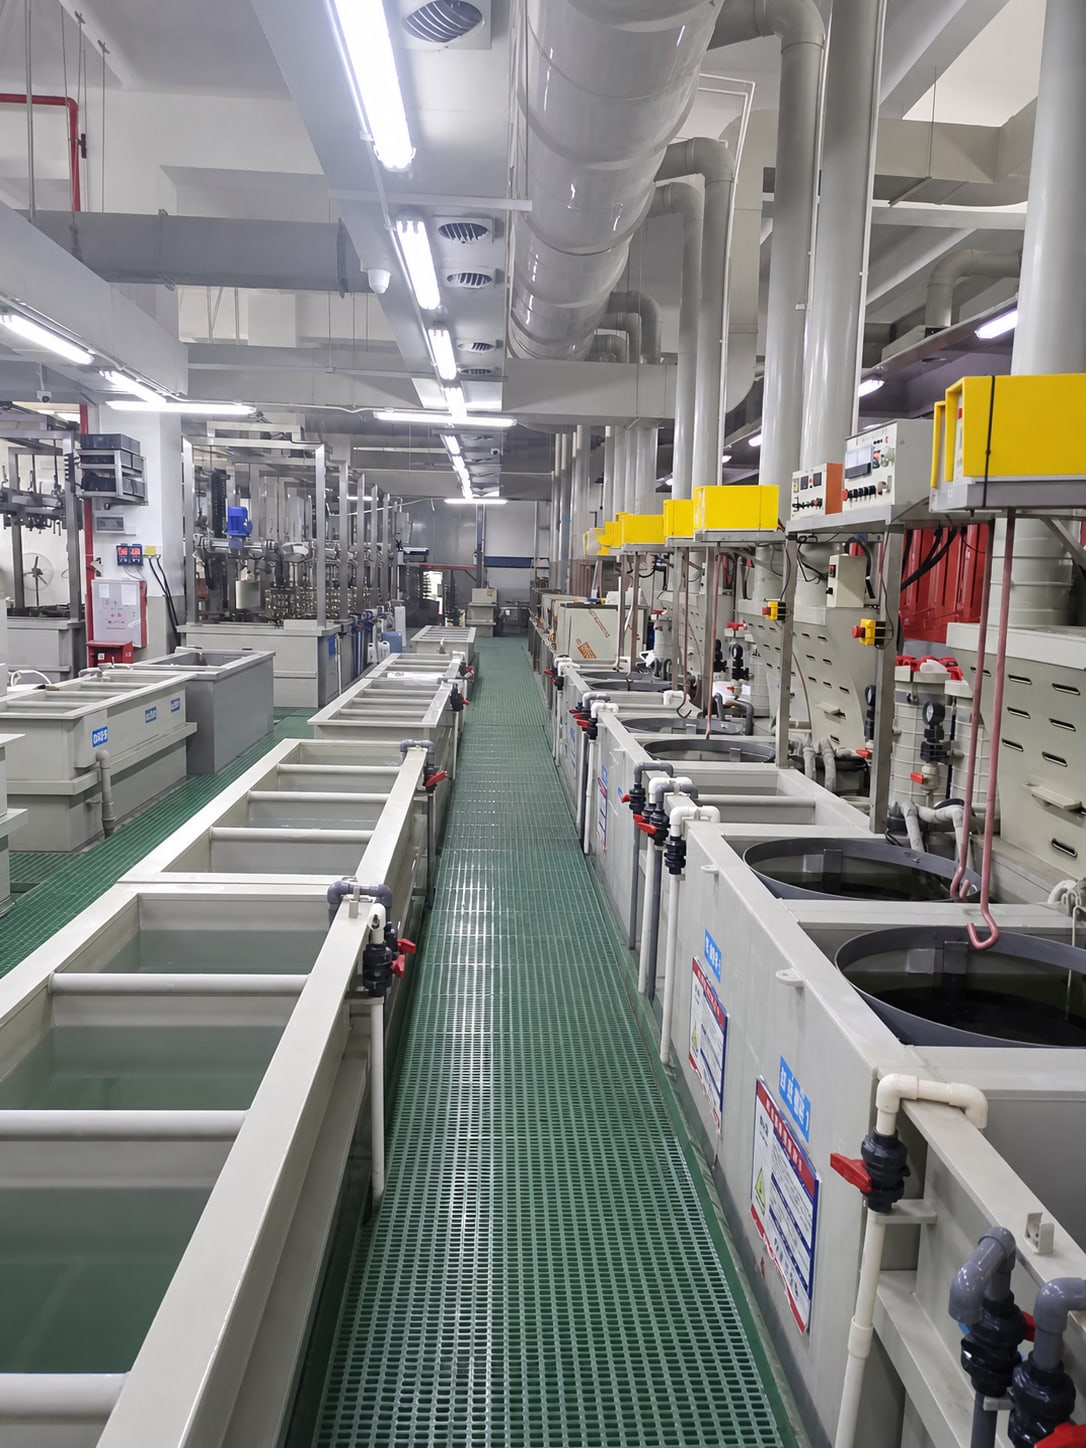
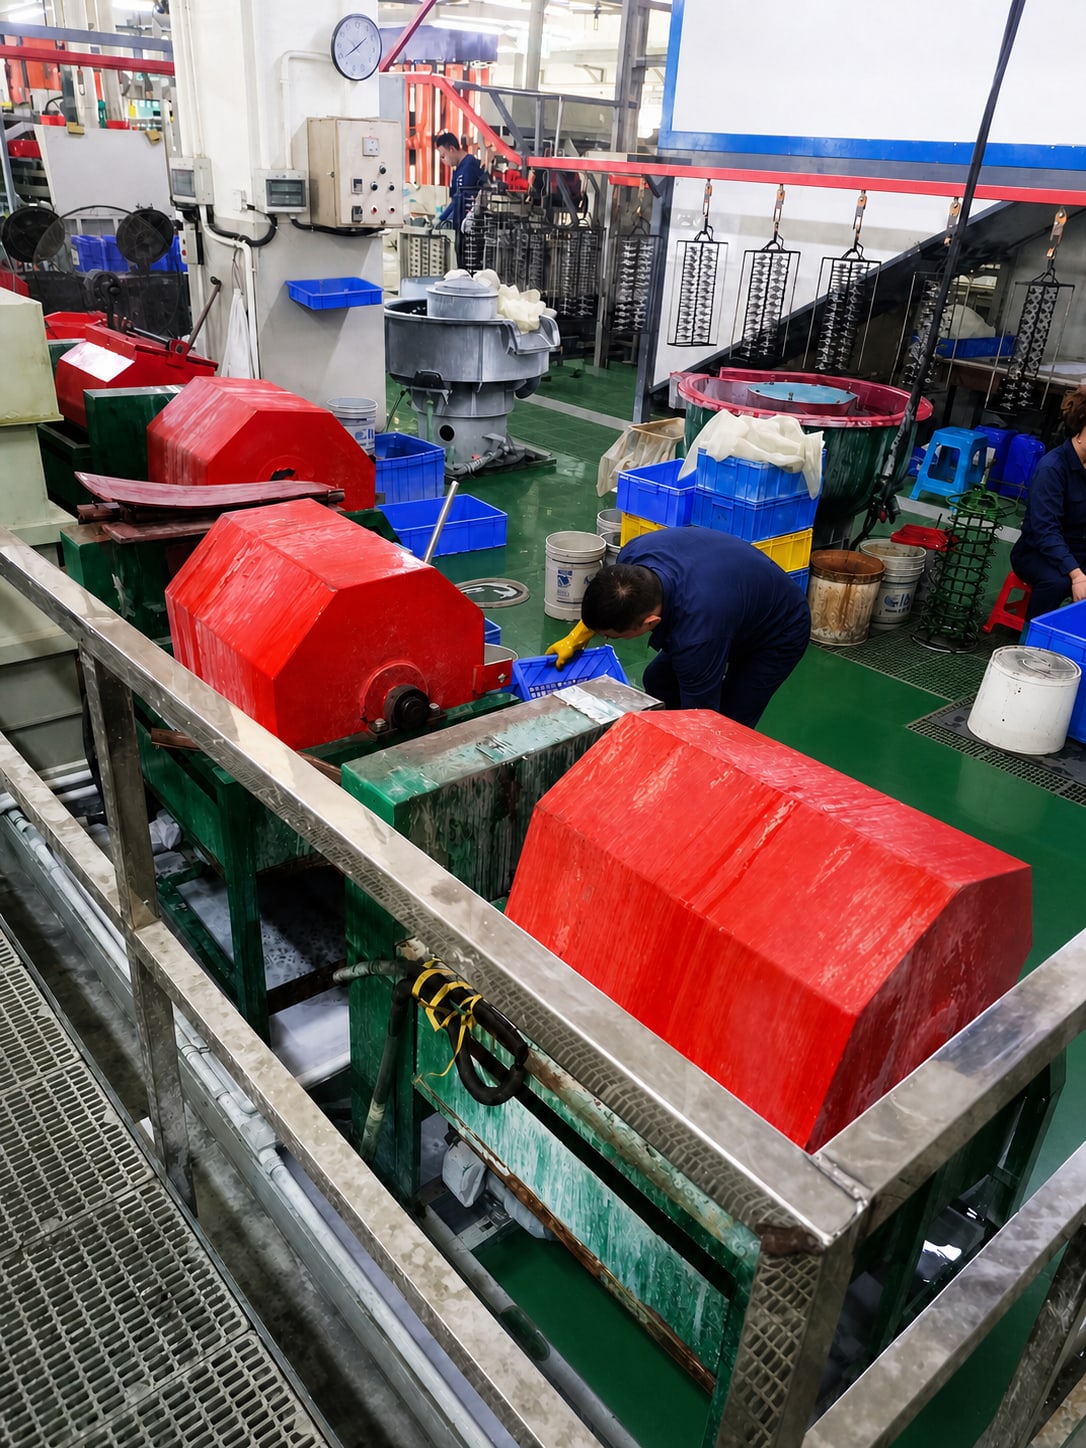
Section titled “挂镀、烘干与清洗”挂镀将零件固定在规定的导电挂点上,再按工艺路线完成各项处理。自动挂镀线可在适用的订单中保持较稳定的电镀过程,但电流、药水、时间、搅拌和装载方式仍需严格控制。电镀后还需经过清洗和烘干,以保护外观并进入检验和包装环节。
镀液为什么要检查
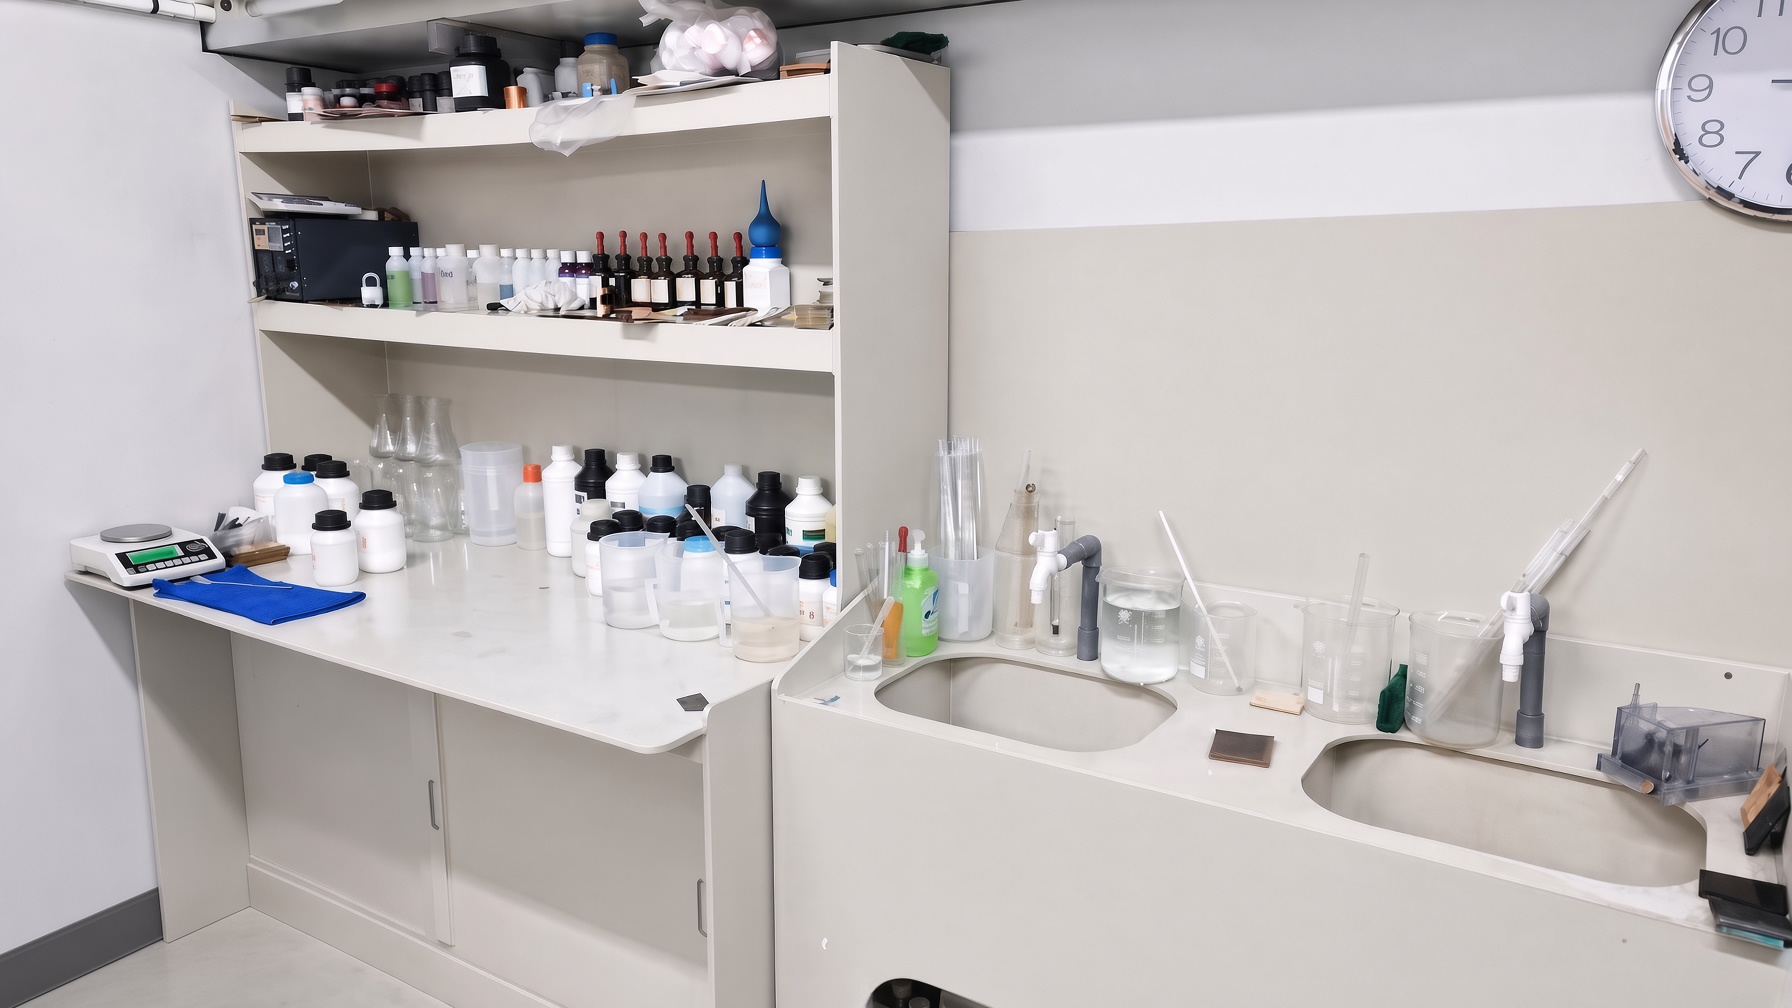
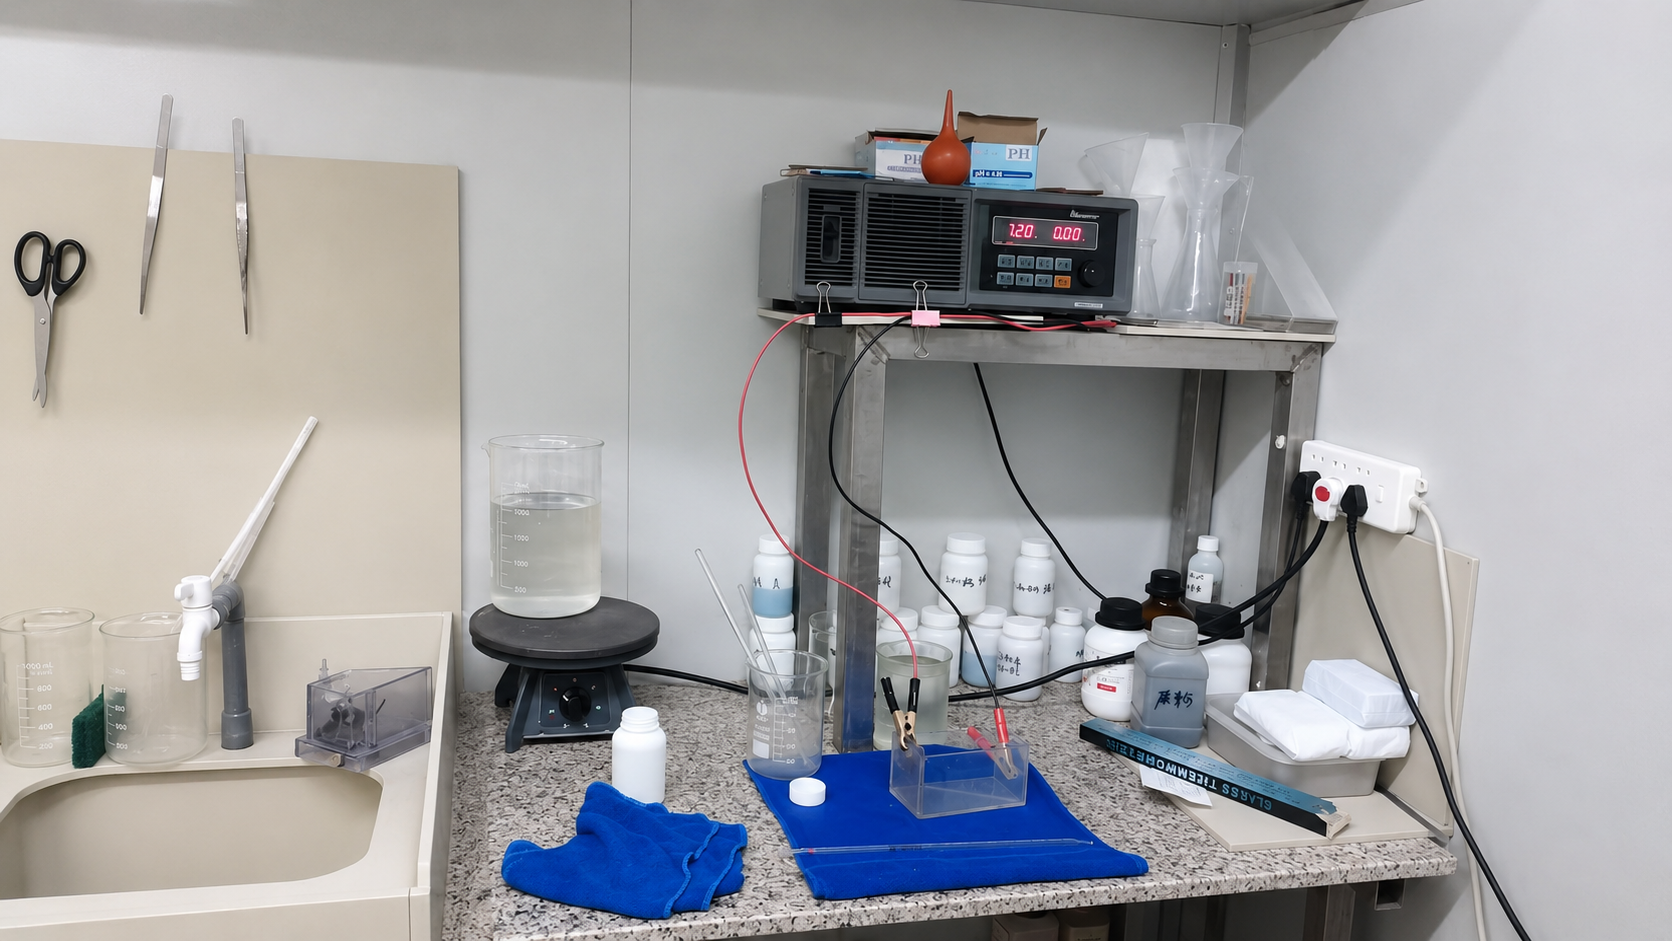
Section titled “镀液为什么要检查”镀液成分会随着生产消耗而变化。工厂会检查浓度、pH 值、温度和金属含量,并及时补加,以减少颜色、厚度和覆盖不稳定的情况。
零件数量、电流、时间、温度、清洗和烘干也会影响结果。发现颜色或覆盖发生变化时,需要结合当日生产的零件和实体样分析原因,再决定是否继续生产。
| 控制项目 | 主要作用 | 可追溯的生产依据 |
|---|---|---|
| 药水比例、浓度与 pH 值 | 维持槽液处于批准的工艺窗口 | 化验与补加记录 |
| 电流、时间、温度与装载量 | 影响沉积速度、覆盖和颜色 | 产线参数与批次流程单 |
| 清洗、烘干与周转 | 减少水印、残留和碰伤 | 工序确认与检验记录 |
| 批准颜色样板 | 明确生产外观目标 | 签核样板与看色条件 |
杂色和仿古效果
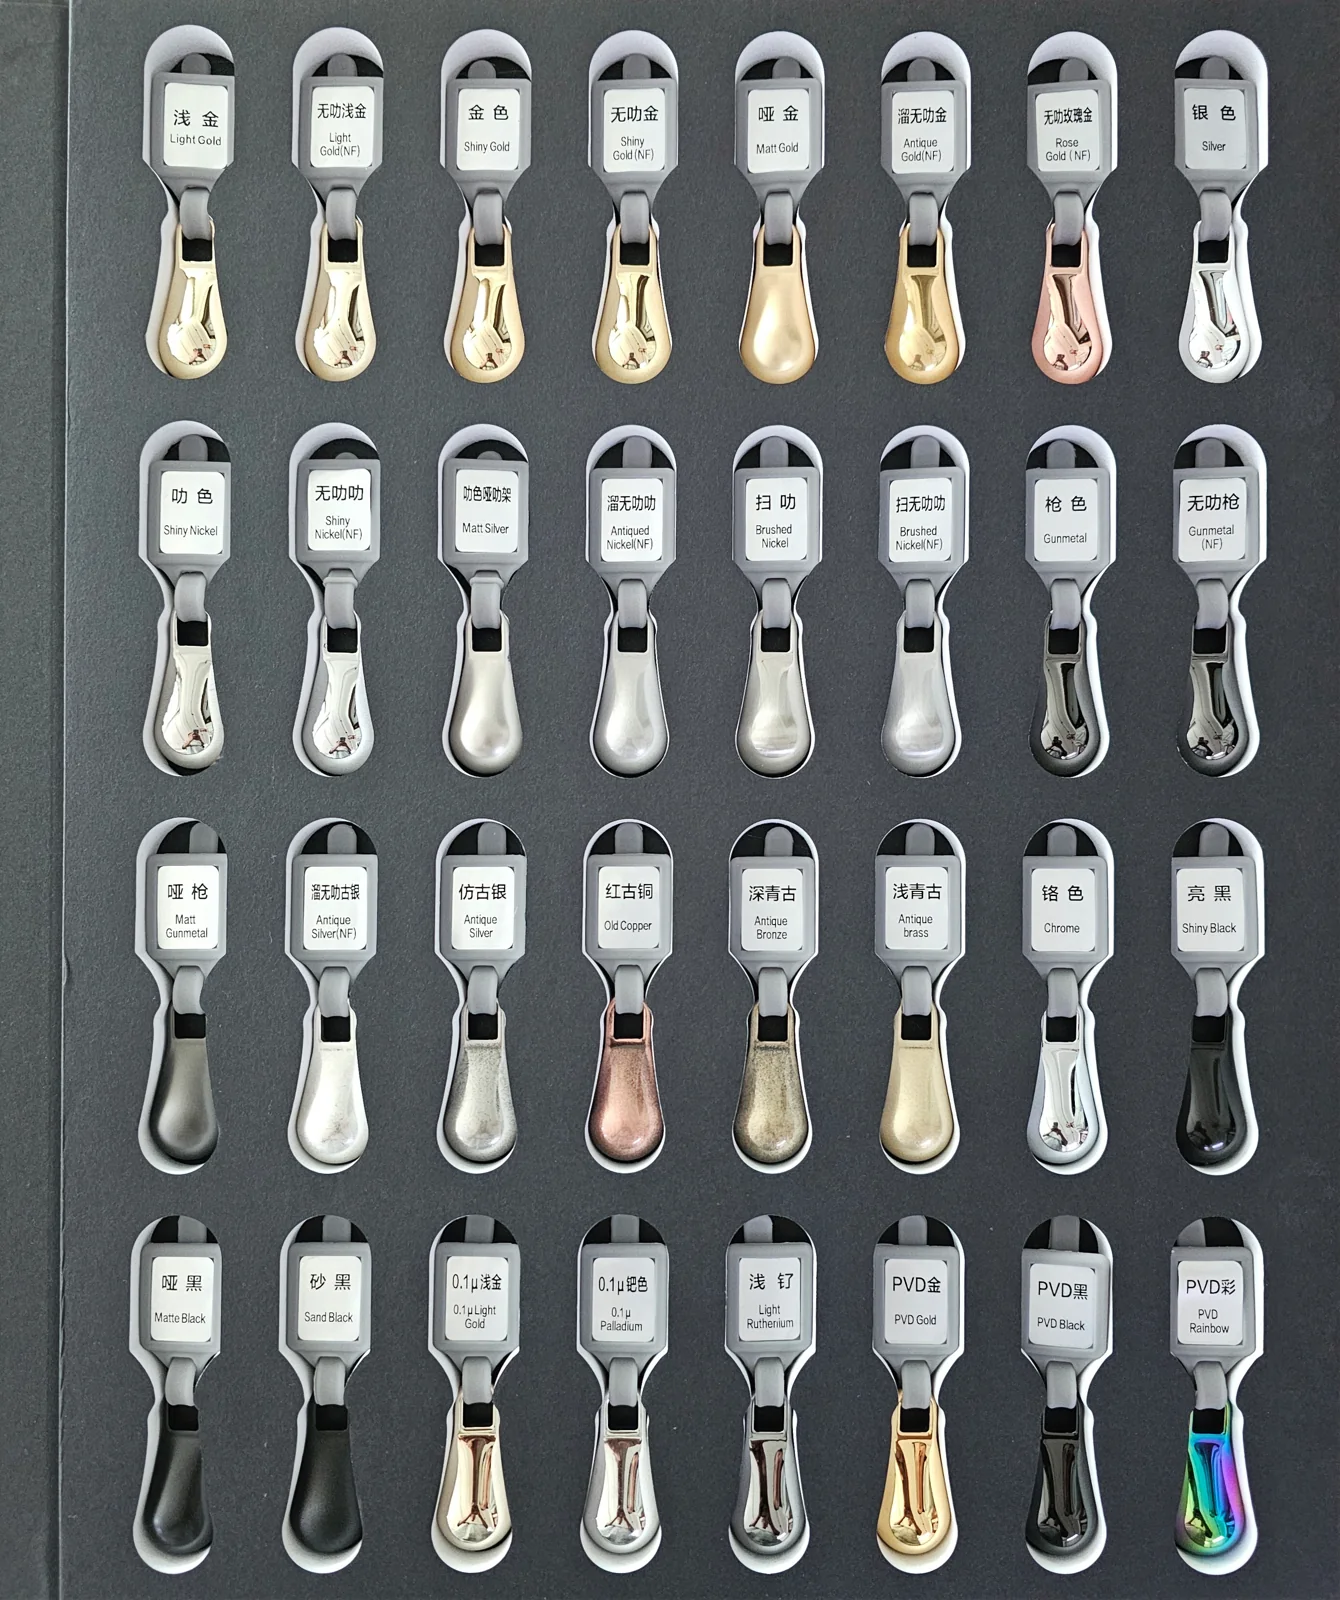
Section titled “杂色和仿古效果”杂色和仿古属于经过控制的表面效果,不应理解为无规律的颜色偏差。它们可以通过底色、选择性着色、擦色、做旧和保护步骤形成层次;目标深浅、颜色分布和主要外观面应以批准的实体样为准。
做完怎样确认
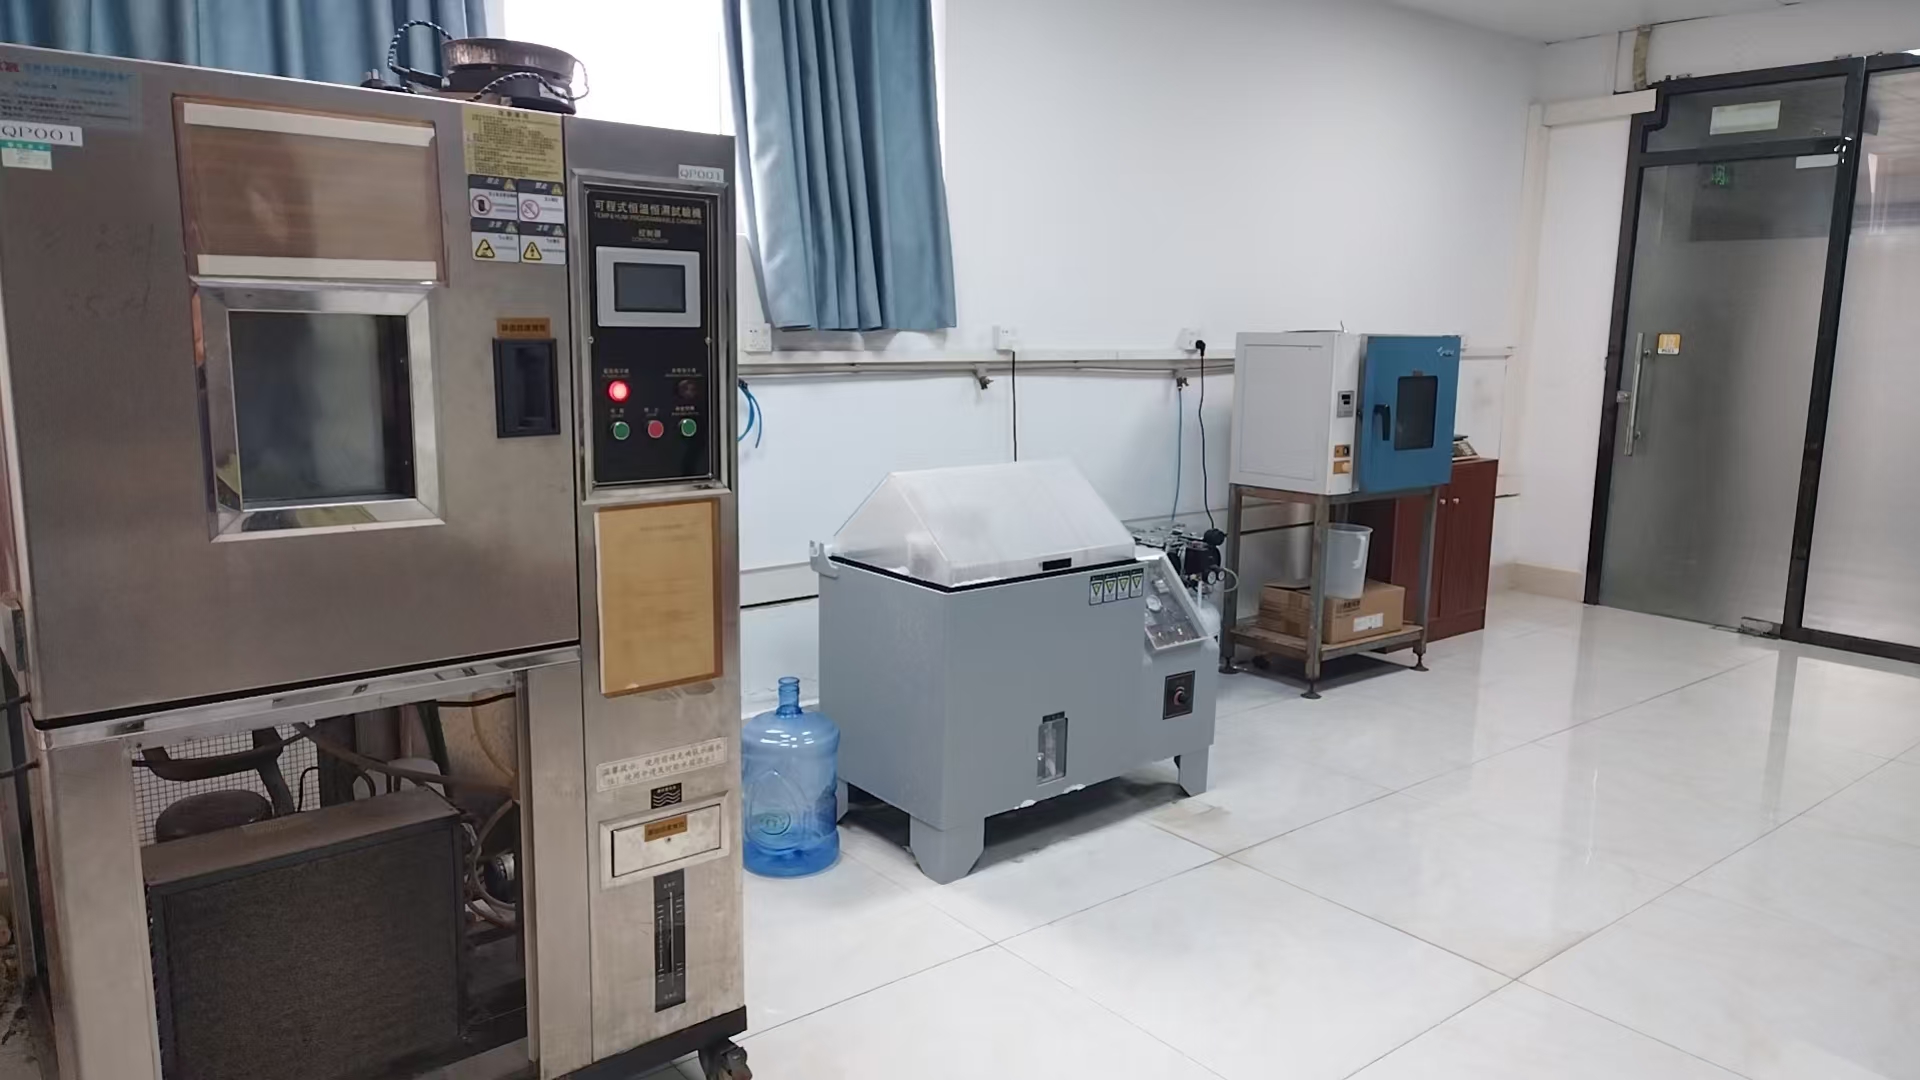
Section titled “做完怎样确认”检验时先对照实体样检查颜色、覆盖、麻点、烧焦、露底、附着和碰伤,再根据用途选择耐蚀、附着、厚度或耐化学品测试。测试时间不能直接换算为实际使用寿命。
| 验证项目 | 主要确认内容 | 规划要点 |
|---|---|---|
| 外观与颜色比对 | 覆盖、批准外观、挂点和周转伤 | 使用实体批准样和约定的看色条件。 |
| 镀层厚度测量 | 沉积层符合批准的厚度要求 | 明确测点、仪器方法和最低读数数量。 |
| 百格与胶带附着力 | 镀层与已处理底材的结合状态 | 写明切割网格、胶带、拉取次数和评级方法。 |
| 湿热老化(含保护膜或包皮接触老化) | 受控温湿暴露后的表面稳定性 | 记录样品状态、观察节点和可接受的外观变化。 |
| 中性盐雾或 CASS | 指定体系的对比耐蚀表现 | 选择适用方法、时间和失效定义;不能直接换算真实寿命。 |
| 酒精、硝酸或其他耐化学性检查 | 对已定义接触或使用暴露的耐受性 | 只按批准方法并由受训人员在实验室控制下进行;明确溶液、暴露和判定。 |
测试前需要明确样品状态、挂点或切边处理、暴露时间、检查间隔和判定规则,并注明红锈、白锈、起泡、变色、失去附着力或其他缺陷中哪些属于失效。盐雾测试可用于对比验证,但测试时长不能代替完整的镀层要求和失效标准。